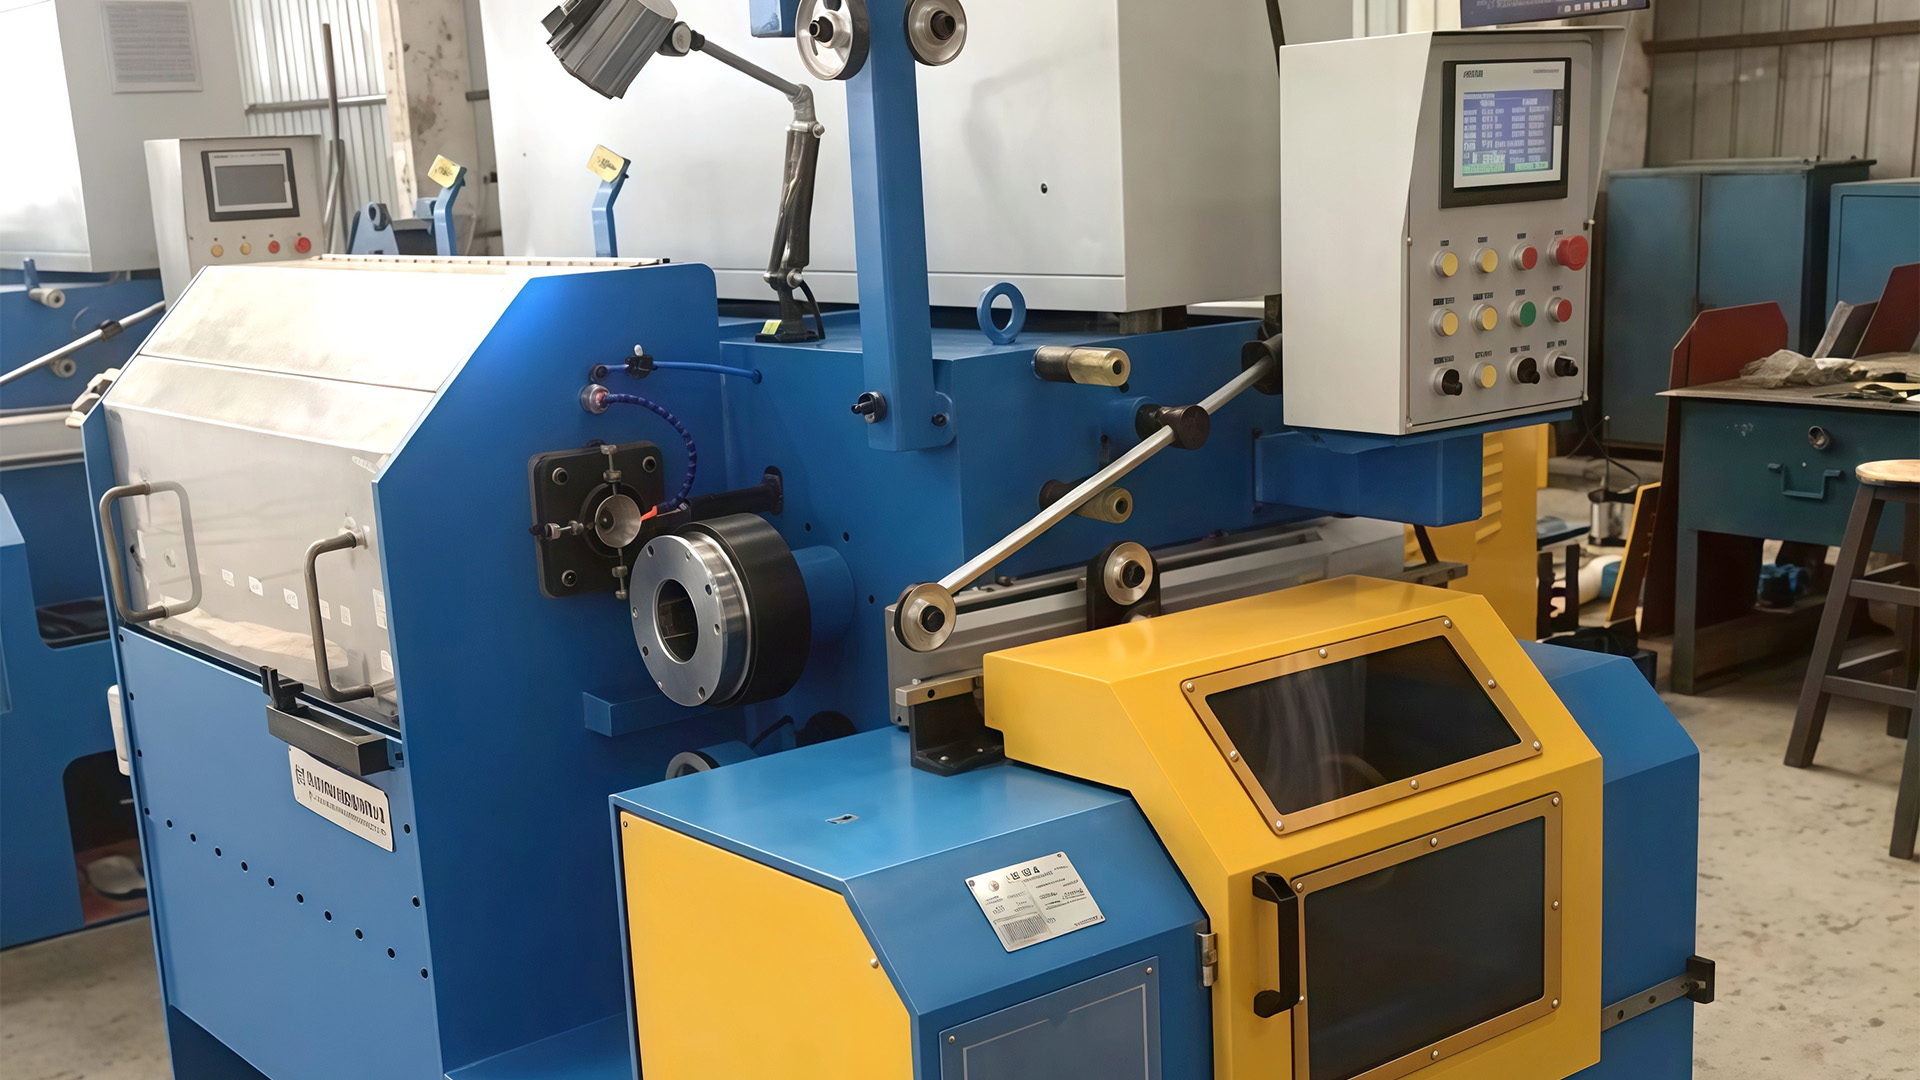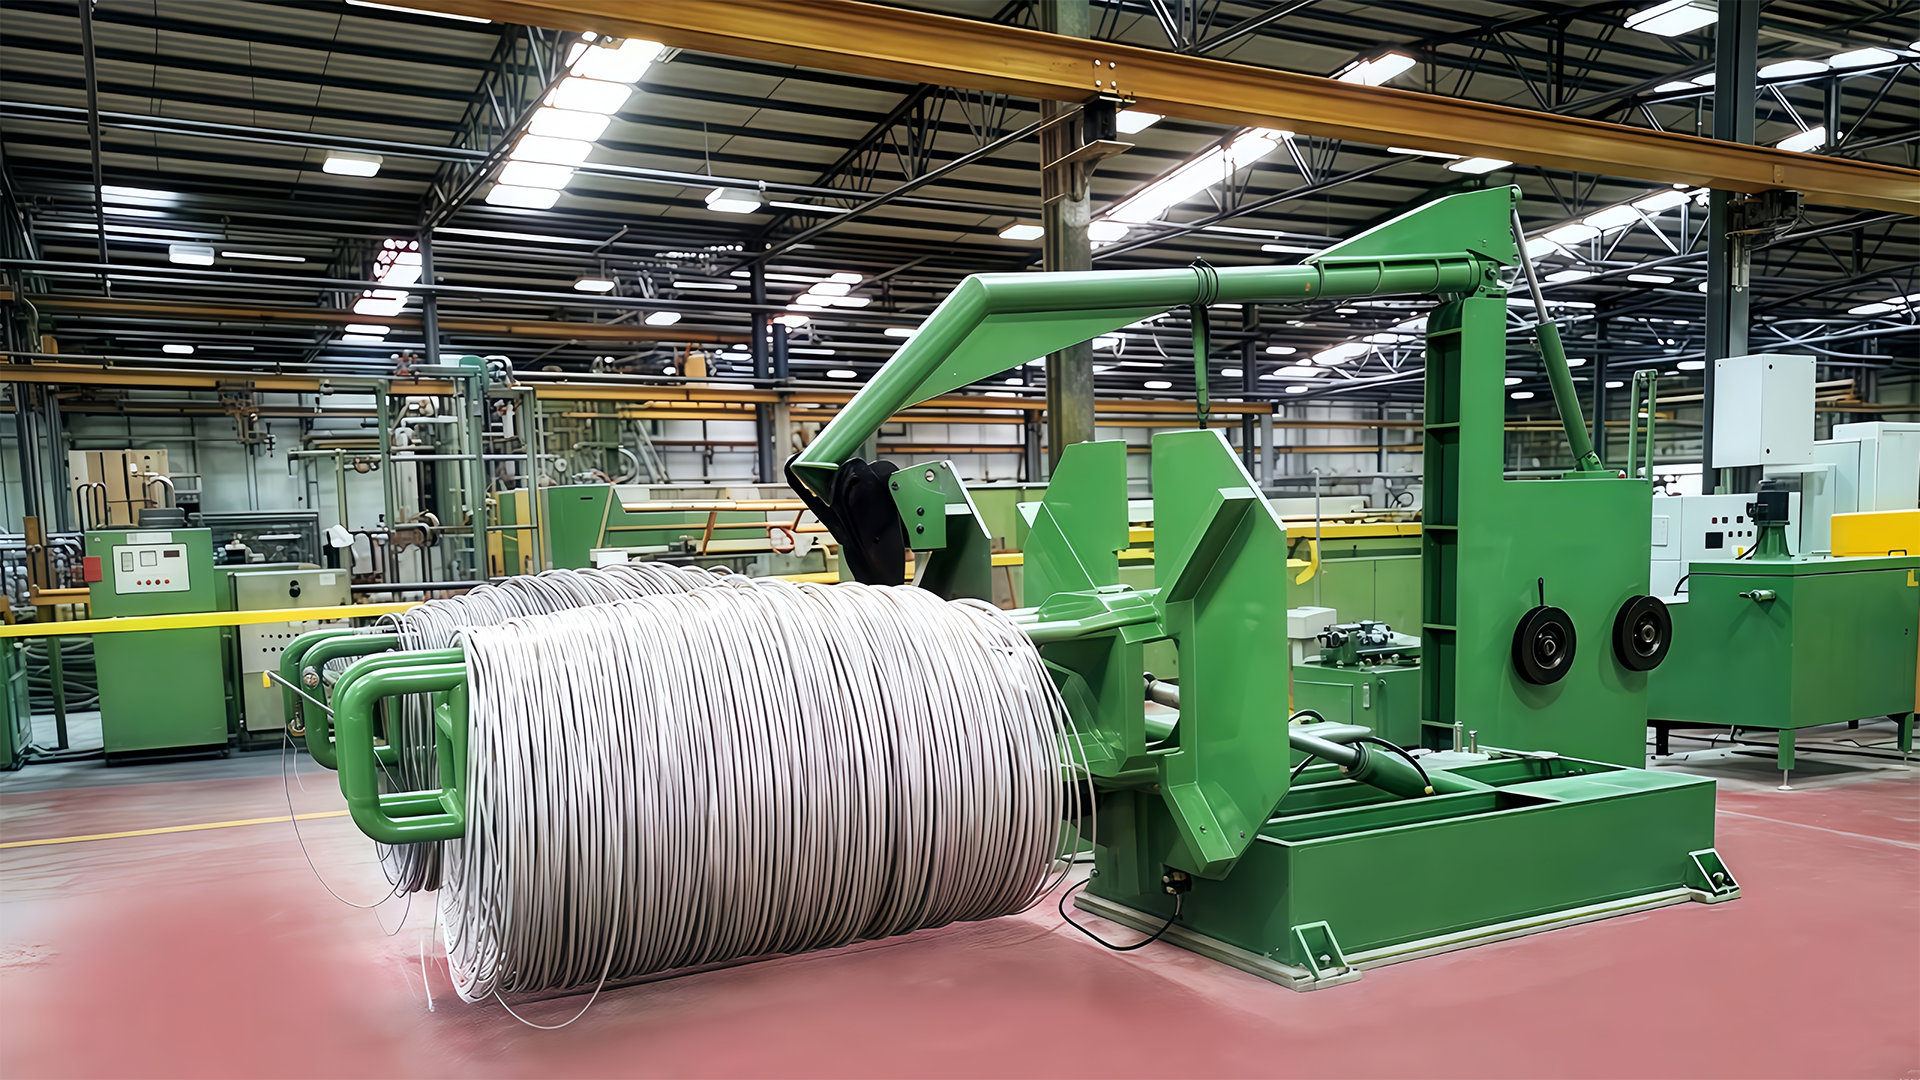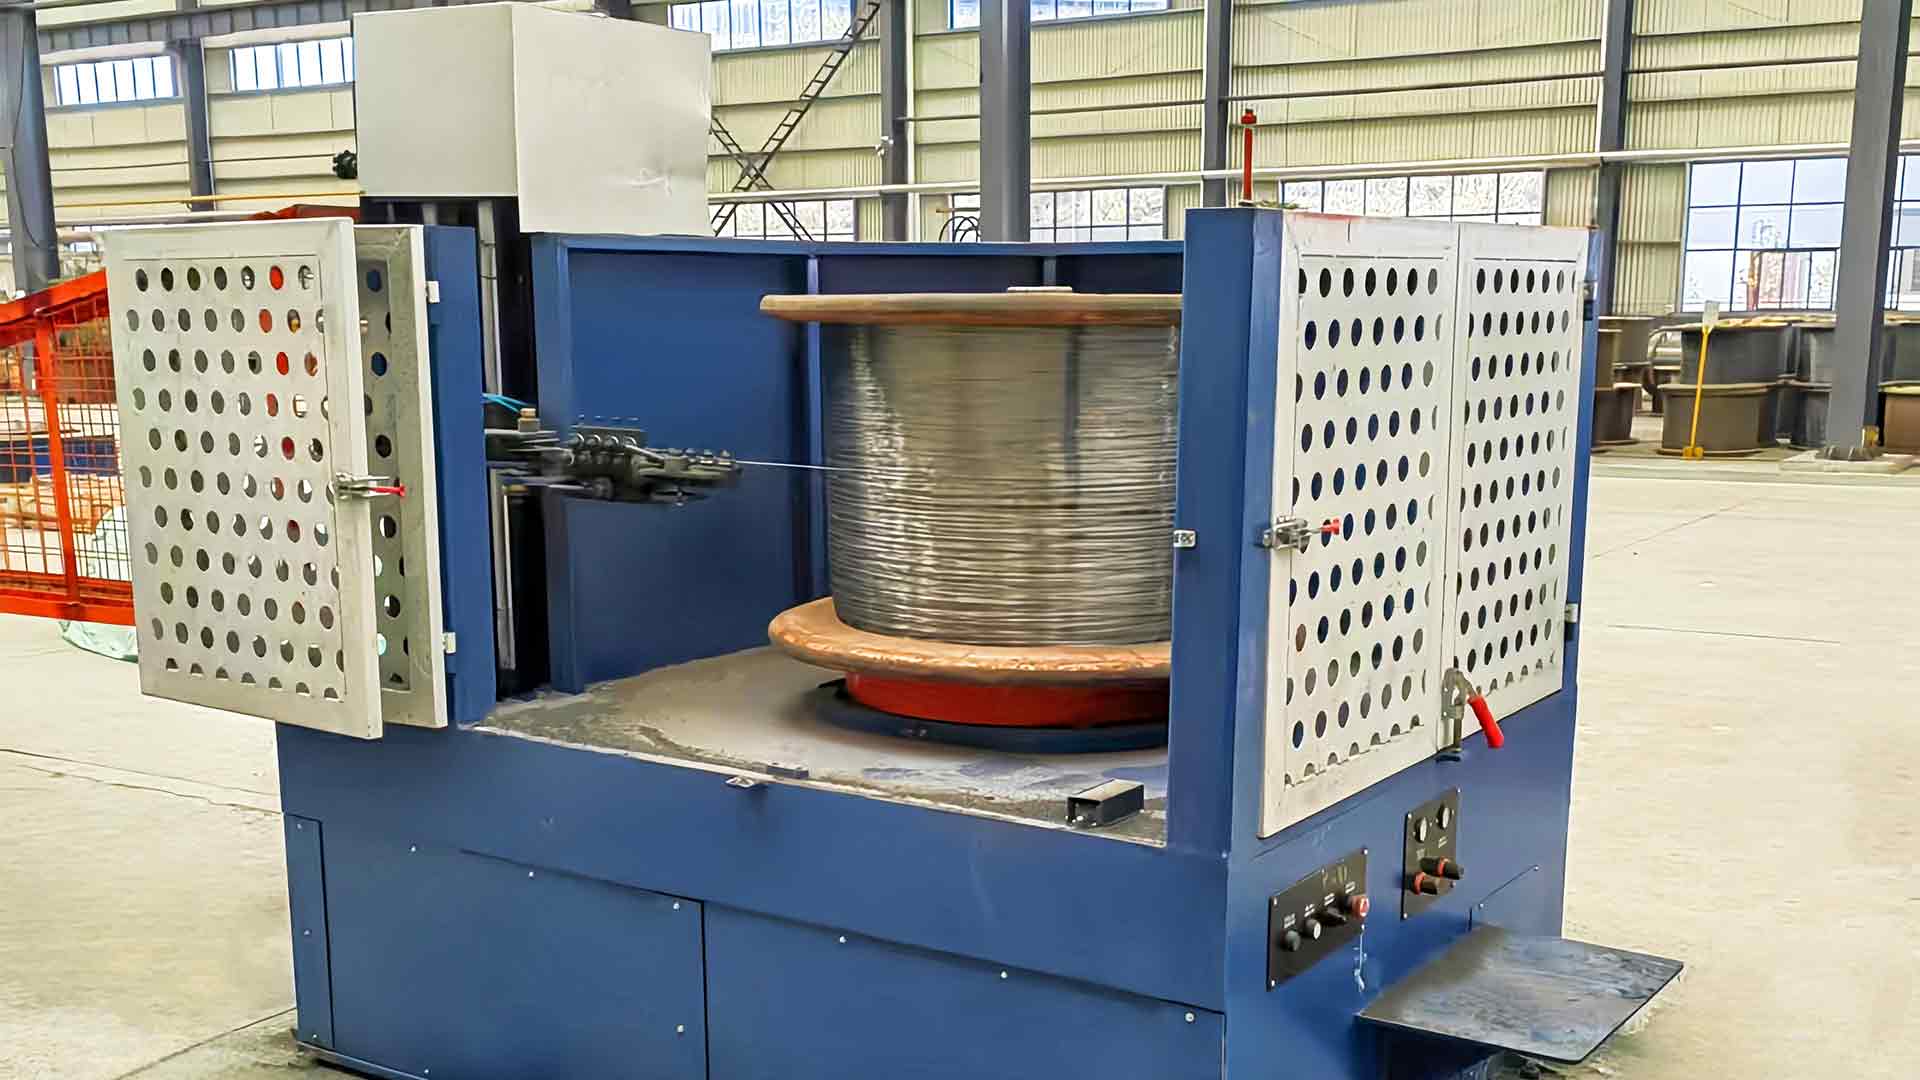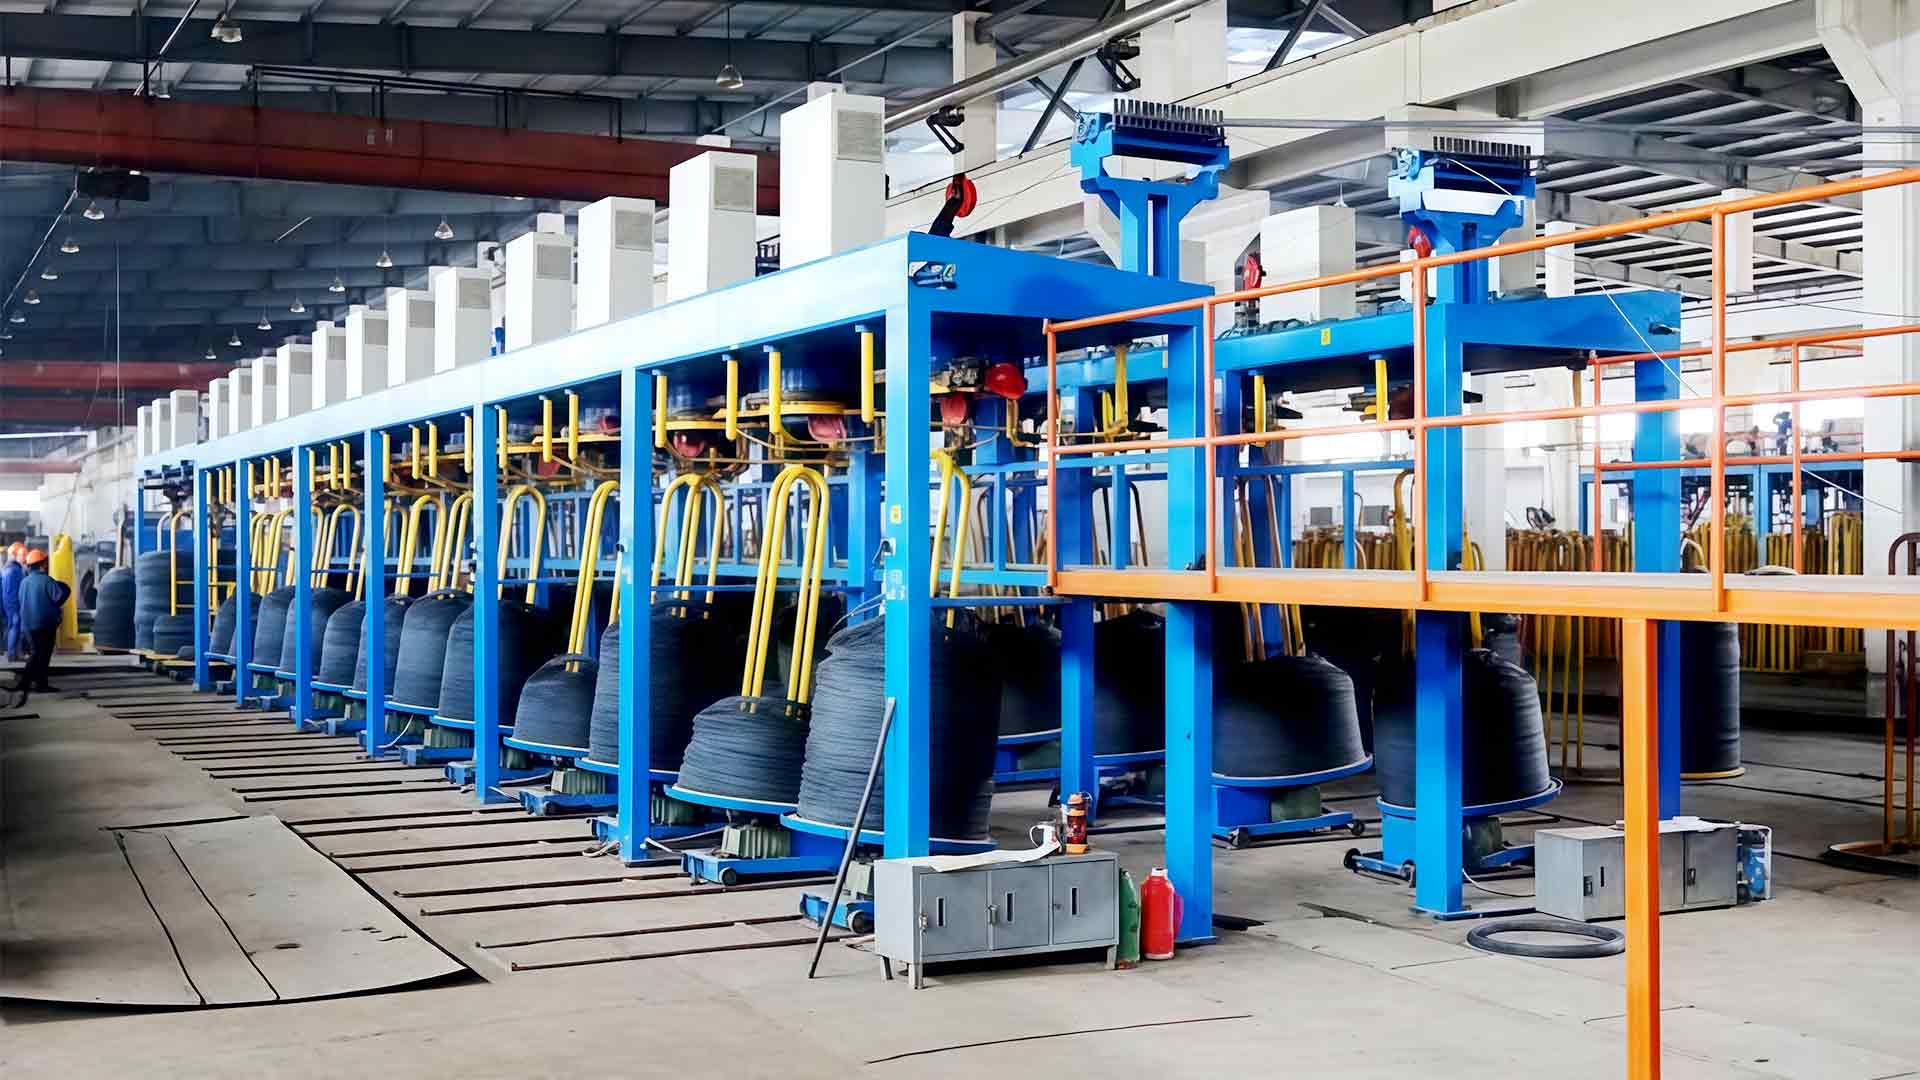

Una planta de alambre MIG pasó seis meses buscando una tasa de rechazo del 4 % en carretes ER70S-6. Las quejas de los clientes apuntaban a una estabilidad errática del arco, pero la química de cada calor se encontraba dentro de los límites del certificado. Finalmente, el fallo se atribuyó a la variación del diámetro: el alambre se desplazó ±0,04 mm a través de un carrete de 15 kg, alterando el agarre de la punta de contacto y la velocidad de alimentación. La solución no tuvo nada que ver con la calidad del acero. Provino de la máquina que tiraba.
La conclusión es simple de expresar: para alambres de soldadura sólidos (acero al carbono, acero inoxidable o grados recubiertos de cobre), la trefiladora de soldadura Fija el diámetro final, el estado de la superficie y la consistencia mecánica del producto. Sus ventajas se traducen en resultados mensurables: tolerancia de diámetro más estricta, una superficie más limpia, mayor velocidad de línea y menor costo por tonelada enviada.
Por qué la máquina trefiladora establece el techo para la calidad del alambre de soldadura
Después de que llega la varilla laminada en caliente, el alambre de soldadura pasa por la eliminación de incrustaciones, el trefilado, el recubrimiento de cobre y el bobinado. El dibujo establece las dimensiones finales, el rango de tracción y el estado de la superficie. El programa de estirado controla la reducción por matriz, la velocidad del cabrestante controla el alargamiento y el sistema de enfriamiento mantiene estable la estructura del alambre a lo largo del paso.
El trefilado es el único paso en el que la máquina logra un buen resultado o estampa permanentemente el cable con defectos. Si la línea es estable, las estaciones de cobreado y bobinado protegen un buen producto; si no es así, ningún recubrimiento podrá rescatarlo.
La mayoría de los defectos invisibles nacen dentro de la zona del dibujo. Una fluctuación de velocidad, una matriz desgastada, un cabrestante desalineado o una película de lubricante escasa pueden abrir un rasguño en la superficie que luego se agrieta bajo el CO. 2 arco. Es por eso que los ingenieros evalúan una máquina en función de tres factores: rigidez del bastidor, suavidad de conducción y repetibilidad del control de tensión.
Precisión del diámetro: la ventaja que se puede medir
La primera ventaja que separa una máquina moderna de una antigua es la consistencia del diámetro. Una máquina en línea recta impulsa cada cabrestante a una velocidad superficial equivalente, por lo que el cable se alarga casi sin deslizamiento. Cuando cada bloque tiene un servo o inversor, la relación entre bloques permanece fija y el cable ve una reducción constante por troquel desde el primer metro hasta el último.
En términos de taller, el alambre terminado permanece en el interior aproximadamente ±0,01 mm en tamaños finos. Ésa es la diferencia entre un carrete que alimenta suavemente durante todo el turno y uno que obliga al operador a cambiar la punta de contacto o volver a apretar los rodillos de alimentación varias veces.
Calidad de la superficie que mantiene estable el arco
El acabado de la superficie es más importante en el alambre de soldadura que en casi cualquier otro producto trefilado. El alambre se consume a alta velocidad a través de una pequeña punta de contacto, y cualquier rasguño, picadura de sarro o residuo de lubricante perturba el contacto eléctrico, genera salpicaduras o atrae óxidos hacia el baño de soldadura.
La máquina contribuye de tres maneras. La alineación del troquel mantiene el alambre coaxial con el orificio del troquel y evita el desgaste unilateral. La lubricación evita el contacto de metal con metal y mantiene baja la temperatura del troquel. El enfriamiento, normalmente a través de cabrestantes enfriados por agua, detiene la tinción de óxido azul que rechaza los lotes terminados.
Los grados de acero inoxidable como ER308L y ER316L imponen exigencias aún mayores a la superficie. El trefilado en húmedo es la ruta estándar porque el alambre y las matrices se sumergen en emulsión, lo que proporciona un enfriamiento uniforme y un acabado brillante.
Mayor velocidad de línea y mayor tiempo de funcionamiento
La velocidad es la ventaja más visible, pero la verdadera ganancia proviene de combinar una alta velocidad nominal con un bajo tiempo de inactividad. Para soldar alambre de menos de 1,2 mm, una línea de tanque de agua bien configurada puede terminar a 800-1200 m/min. Una máquina seca de línea recta con tiros gruesos de varilla de 5,5 mm funciona más lentamente pero mantiene una tensión excepcionalmente estable.
Lo que importa en la hoja de ganancias es la producción efectiva por turno, no la velocidad nominal. Las paradas por cables rotos, cambios de matrices y enredos eliminan el beneficio de un motor rápido. Las máquinas modernas atacan el tiempo de inactividad directamente con cajas de troqueles de cambio rápido, compensación automática de tensión y estaciones de pago y recogida que mantienen la línea en funcionamiento mientras se levanta un carrete lleno.
Para una planta de tres turnos, la diferencia entre el 70% y el 85% de disponibilidad de línea es más del 20% de producción anual adicional con el mismo costo laboral.
Menor costo por tonelada gracias a la vida útil, la energía y el rendimiento del troquel
Los costos de los troqueles son la partida más fácil de comparar. Una máquina que mantiene el alambre recto y la matriz alineada extiende la vida útil de las matrices de carburo de tungsteno por un margen significativo. En un programa de pases de matrices múltiples, ese ahorro se multiplica en cada bloque, cada turno y cada tonelada.
La energía es el segundo factor. Los motores modernos recuperan la energía de frenado en lugar de purgarla en forma de calor y evitan las pérdidas fijas de los sistemas de aceleración más antiguos. En una línea de tres turnos, un ahorro de energía del 10 al 15 % por tonelada es una mejora directa del presupuesto operativo.
El rendimiento es el tercer factor y, a menudo, el más importante. Cada cable roto, cada carrete mal llenado y cada carrete de cable fuera de tolerancia se pierde margen. Una máquina estable aumenta el rendimiento de conversión y ese número frecuentemente justifica la inversión más que la comparación del precio de compra.
Tanque de agua seca o húmeda: adaptación de la máquina al grado de soldadura
Cada fabricante de alambre de soldadura se enfrenta a la misma decisión arquitectónica: qué tecnología de trefilado se adapta a su gama de productos.
Dibujo de línea recta seca
Una máquina en línea recta tira del alambre a través de cajas de troqueles montadas en línea, con cada cabrestante accionado para igualar la velocidad de salida del troquel anterior. Sin deslizamiento significa que la reducción por troquel es exacta, la tensión mecánica es menor y la tensión se mantiene precisa a lo largo de la pasada. Esta arquitectura es una primera opción sensata para grados de acero con bajo contenido de carbono como ER70S-6, especialmente para calados aproximados e intermedios a partir de varillas de 5,5 mm.
Dibujo de tanque de agua mojada
El trefilado húmedo sumerge los cabrestantes y las matrices en una emulsión lubricante. El enfriamiento es agresivo y la película lubricante es continua, lo que produce la superficie brillante que exigen los finos alambres MIG recubiertos de cobre y acero inoxidable. Esta es la ruta estándar para cables de menos de 1,2 mm y para calidades de superficie alta.
| Aspecto | Línea recta seca | Tanque de agua mojada |
|---|---|---|
| Lubricación | Jabón en polvo aplicado en cada troquel. | Alambre completamente sumergido en emulsión. |
| Tamaño de acabado típico | Rango de 1,0 a 5,5 mm | Alambres finos de 0,4 a 1,6 mm |
| Acabado superficial | Bueno, depende de la preparación de la varilla. | Excelente, brillante y consistente. |
| Enfriamiento | Cabrestantes refrigerados por agua | Enfriamiento por inmersión, mayor margen de velocidad |
| Comportamiento de deslizamiento | Sin deslizamiento, relación de velocidad bloqueada | Diseños tipo deslizamiento comunes en tamaños ultrafinos |
| Grados de soldadura habituales | ER70S-6 y aceros al carbono similares | Cable MIG recubierto de cobre inoxidable ER308L / ER316L |
Un diseño común para una línea MIG recubierta de cobre es una máquina seca en línea recta para los borradores seguida de una máquina con tanque de agua para el acabado. El principio de funcionamiento se explica en esta descripción técnica de las máquinas trefiladoras rectas .
Comprobaciones prácticas antes de comprar una línea de trefilado de alambre para soldadura
Comprar únicamente basándose en la velocidad nominal es el error más común en esta clase de productos. Comience desde la especificación del cable terminado y avance hacia atrás a través del cronograma de dibujo.
- Defina la entrada y la salida: diámetro inicial de la varilla, diámetro objetivo del alambre, calidad del acero y ruta de recubrimiento planificada aguas abajo.
- Revise el programa de pasadas: número de matrices, reducción por matriz y si los diámetros del cabrestante se ajustan a la curva de endurecimiento por trabajo del grado.
- Verifique la capacidad de enfriamiento con la velocidad de línea prevista, especialmente el flujo de agua y la estabilidad de la temperatura en cada bloque.
- Verifique que el pago y la recogida coincidan, ya que los cambios rápidos de carrete son tan importantes como los bloques de dibujo.
- Pregunte sobre el diseño de la caja de matrices: dosificación de lubricante por orificio, tiempo de acceso al soporte de matrices y qué tan rápido un operador puede cambiar una matriz.
La facilidad de mantenimiento se ubica entre las mejores para los compradores habituales. El acceso rápido a los cabrestantes, las líneas de lubricación visibles y el monitoreo de la velocidad por matriz reducen el tiempo de reparación. Las averías más habituales y su diagnóstico se recogen en una guía práctica sobre Problemas comunes en el funcionamiento de la máquina trefiladora. .
Las ventajas de la máquina trefiladora de alambre para soldadura se concentran en cuatro áreas mensurables: consistencia del diámetro, integridad de la superficie, velocidad de la línea con tiempo de actividad y costo de conversión. Ninguno de estos puede agregarse posteriormente mediante el tanque de cobre, el carrete o la estación de empaque.
Para plantas que planean una nueva línea o reemplazan una antigua, especifique desde el certificado final hacia atrás y la tolerancia de peso y la disponibilidad superiores a la velocidad del folleto. Elija la arquitectura (línea recta, tanque de agua o una combinación) según los grados realmente enviados. Con esa disciplina, la máquina trefiladora se convierte en el centro de costos más confiable de la planta en lugar de la fuente oculta de rechazos.