
Máquina trefiladora de alambre fino con recocido: recocido en línea para una calidad uniforme del alambre
Una máquina trefiladora de alambre fino con recocido combina el trefilado húmedo de alta reducción con un tratamiento térmico continuo, por lo que el alambre permanece dúctil, libre de roturas y listo para enrollar desde el primer metro hasta el último.
Considere un molino de alambre que cambia de varilla de 1,2 mm a alambre de acero inoxidable de 0,25 mm. Durante el primer turno, aparece polvo fino de acero en los cabrestantes y la línea se detiene en la recogida cada veinte minutos. El cable parece correcto hasta que lo doblas: retrocede, se agrieta o simplemente se rompe. Los bloques de dibujo están haciendo su trabajo. El metal simplemente ha agotado su ductilidad.
La conclusión es directa: para alambre fino, el recocido es parte de las especificaciones de la máquina, no un complemento. Cambia la velocidad de la línea que puede mantener, el control de tensión que necesita, el diseño de enfriamiento e incluso la cantidad de troqueles que puede usar. Si desea revisar los fundamentos, nuestro artículo sobre Cómo una máquina trefiladora transforma metal en bruto en alambre fino explica la física; Aquí nos centramos en lo que cambia cuando una estación de recocido se encuentra en la misma línea.
Por qué el alambre fino necesita un recocido en la misma línea
El estirado en frío es un endurecimiento por trabajo controlado. Cada troquel reduce la sección transversal y hace que el alambre sea más fuerte pero menos dúctil. A 1,0 mm esto es manejable; a 0,2 mm, el alargamiento cae a una pequeña fracción de su valor original. El alambre duro se rompe en los cabrestantes, raya el interior de las matrices y se niega a asentarse limpiamente en el carrete.
Un horno discontinuo puede restaurar la ductilidad más tarde, pero esa ruta crea una cola: las bobinas esperan un ciclo del horno, el óxido debe ser decapado y las propiedades mecánicas varían de una bobina a otra. Un recocido montado directamente después del último bloque de dibujo elimina la cola por completo. El alambre se recoce, se enfría y se enrolla en una pasada continua.
El estirado en frío ofrece el diámetro que solicitó, pero no la ductilidad que necesita para el siguiente paso. El recocido se lo devuelve.
Cómo funciona un recocido en línea
Las líneas de alambre fino utilizan un recocido de resistencia. El cable en movimiento pasa entre dos ruedas de contacto, la corriente fluye a través del cable y una resistencia eléctrica lo calienta hasta la temperatura de recristalización en una fracción de segundo. Luego, el cable viaja a través de una sección de enfriamiento antes de que el carrete receptor lo reciba.
La temperatura se controla indirectamente. Debido a que el cable se está moviendo, la fuente de alimentación debe seguir la velocidad de la línea: más corriente a mayor velocidad, menos a menor velocidad. En una máquina bien integrada, el recocido sigue la velocidad del cabrestante a través del PLC, por lo que el alambre recibe el mismo tratamiento térmico a 8 m/s que a 15 m/s.
El recocido se coloca después del cabrestante final, donde el alambre ya está seco. Las ruedas de contacto necesitan un contacto limpio y libre de óxido para funcionar de manera consistente. Cuando se les da el mantenimiento adecuado, el resultado es un alambre lo suficientemente suave como para doblarse repetidamente y lo suficientemente fuerte para los siguientes pasos de formación.
| factores | recocido en línea | recocido por lotes |
|---|---|---|
| control de ductilidad | Uniforme de carrete en carrete | Depende de la posición en la carga del horno. |
| Condición de la superficie | Óxido mínimo cuando se controlan la velocidad y la tensión. | El óxido y la decoloración son comunes. |
| Trabajo en progreso | Ninguno entre embutición y recocido. | Bobinas llenas esperando un ciclo de horno. |
| mano de obra | Sin manipulación adicional | Carga, descarga y cuidado de hornos. |
| continuidad | Varilla para enrollar en una sola pasada | Proceso separado con paradas |
Configuraciones de máquinas importantes para el alambre fino
El alambre fino casi siempre se trefila en una máquina húmeda, del tipo con tanque de agua. Las matrices permanecen sumergidas en una emulsión, que aleja el calor de la zona de deformación y mantiene el lubricante en el alambre. Por debajo de aproximadamente 0,4 mm, el trefilado húmedo es la ruta estándar; sin ese enfriamiento, el alambre se sobrecalentaría dentro de los troqueles y se rompería.
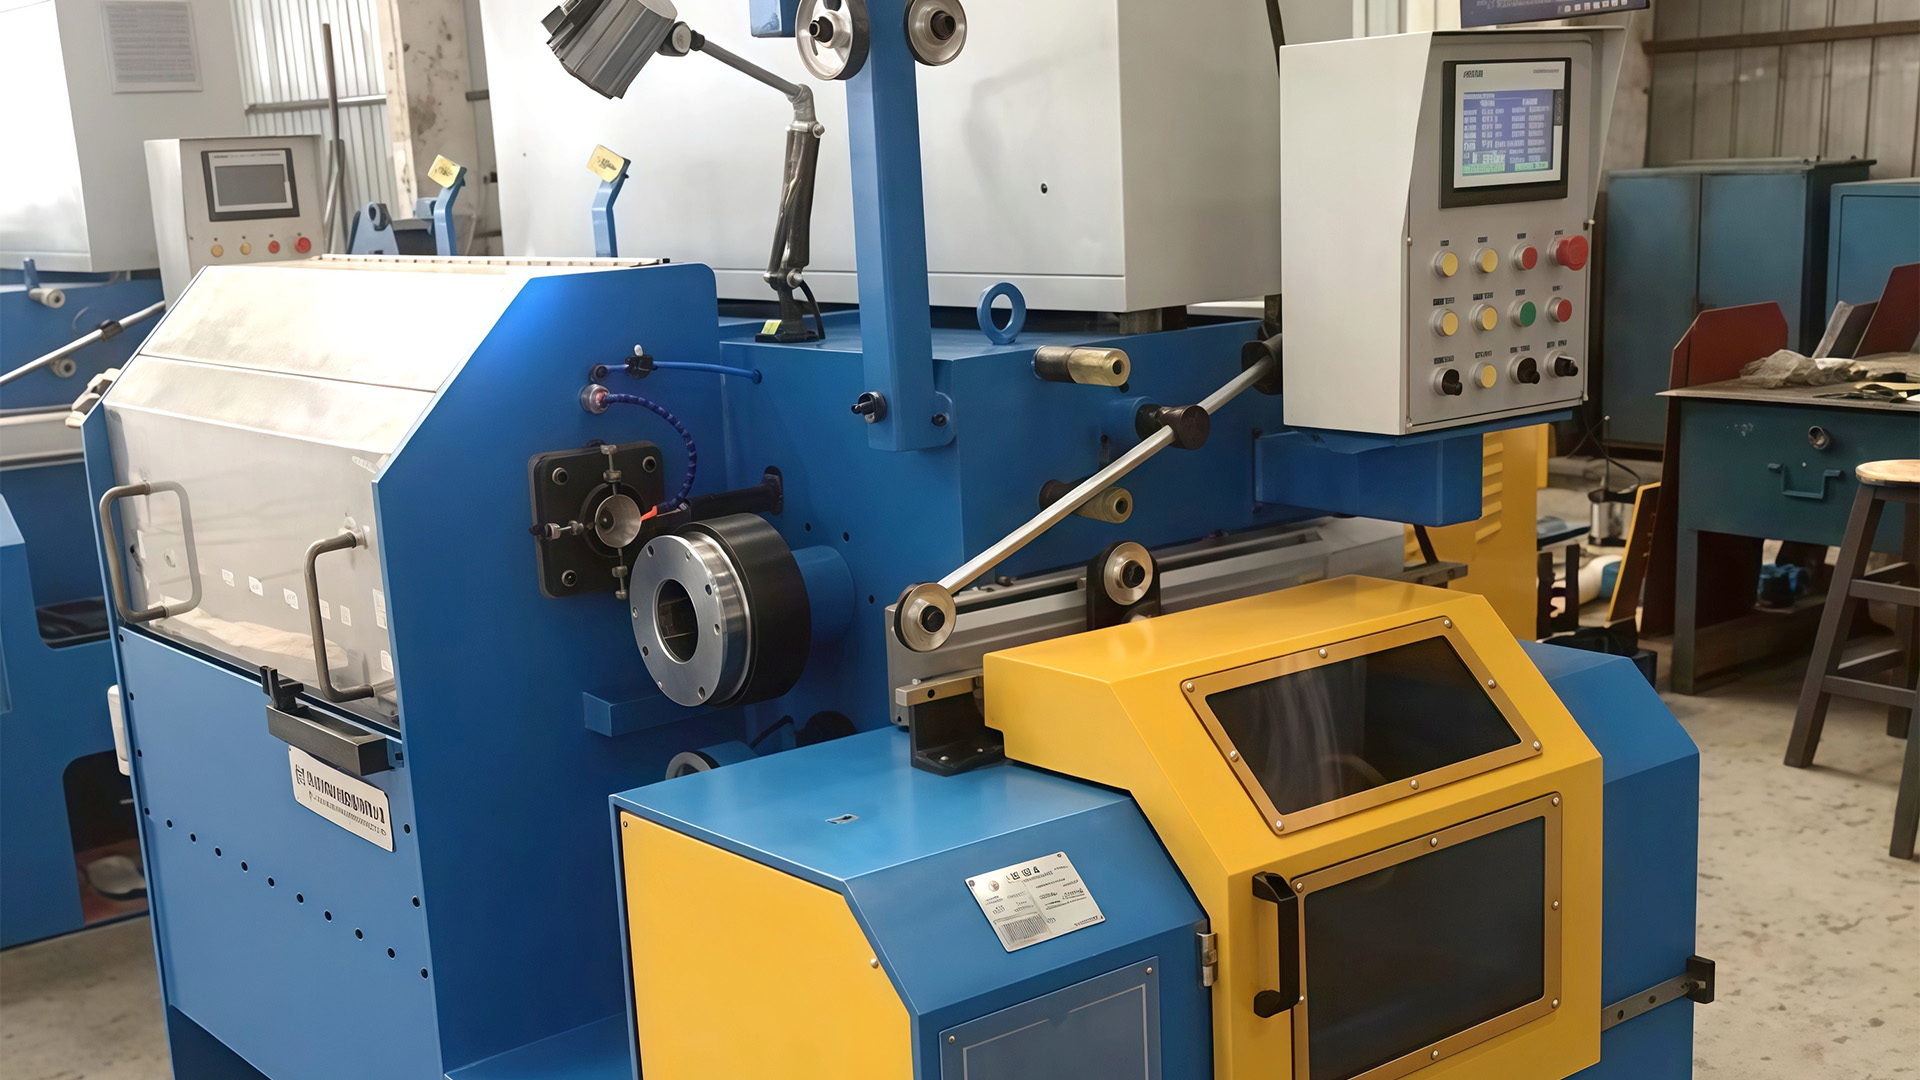
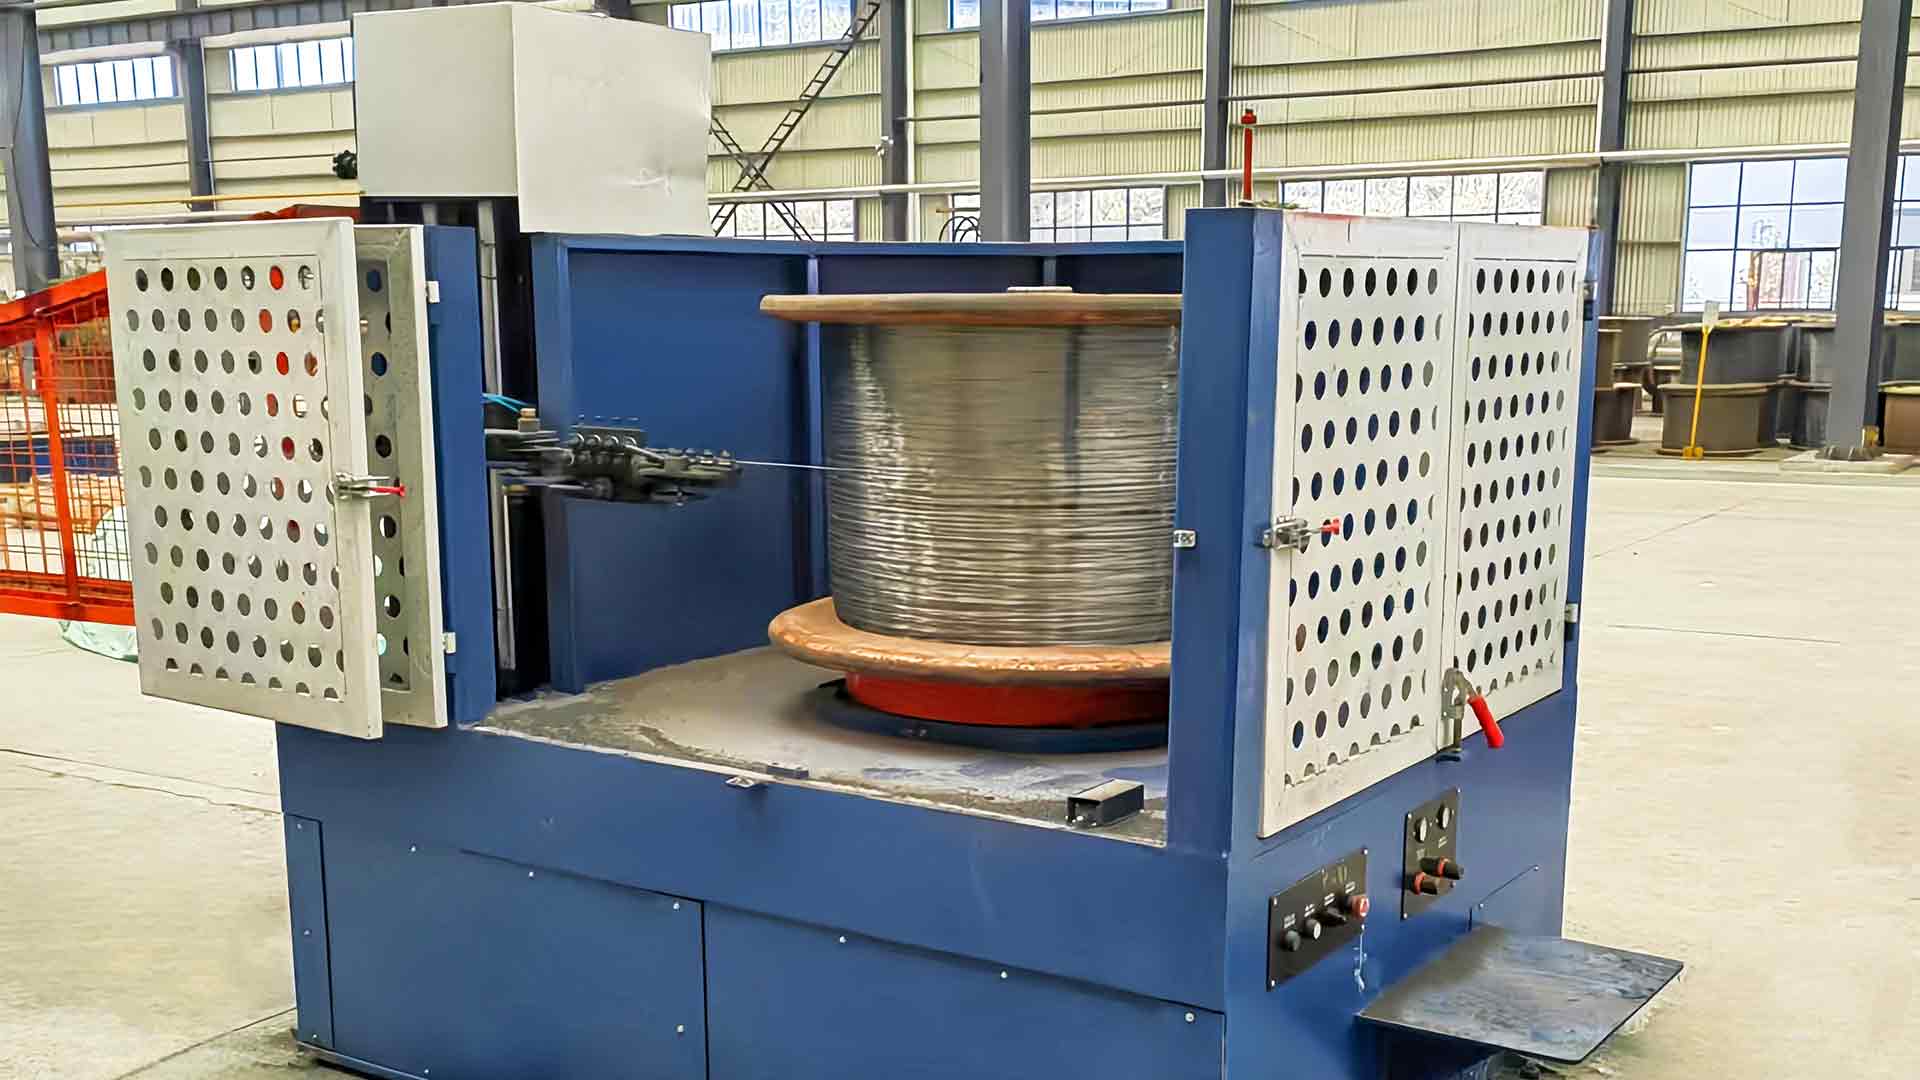
 Máquina trefiladora con tanque de agua húmeda para alambre fino Esta máquina maneja trefilado de alambre fino por debajo de 0,4 mm sumergiendo matrices en emulsión para enfriamiento y lubricación. Se ajusta a la línea descrita después de la estación de pago, donde el enfriamiento constante evita roturas y garantiza un acabado superficial liso. Ver producto →
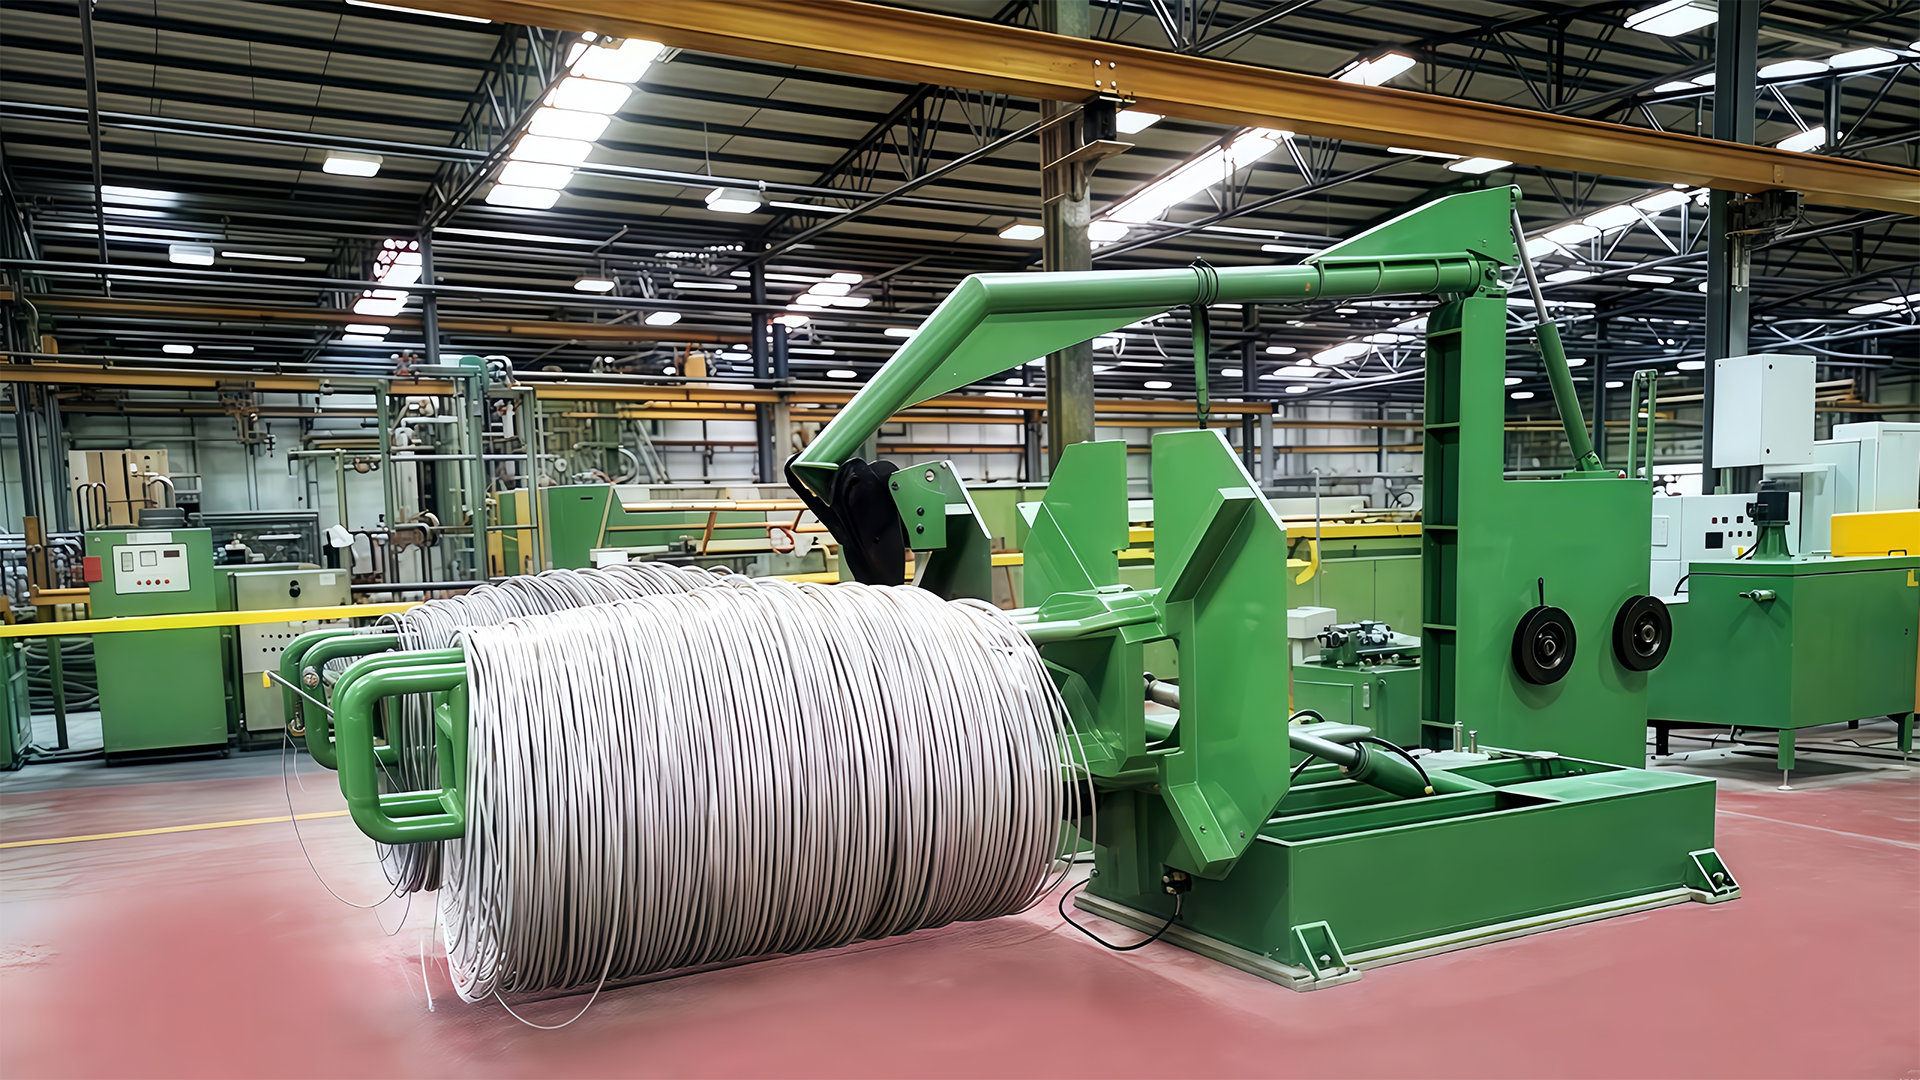
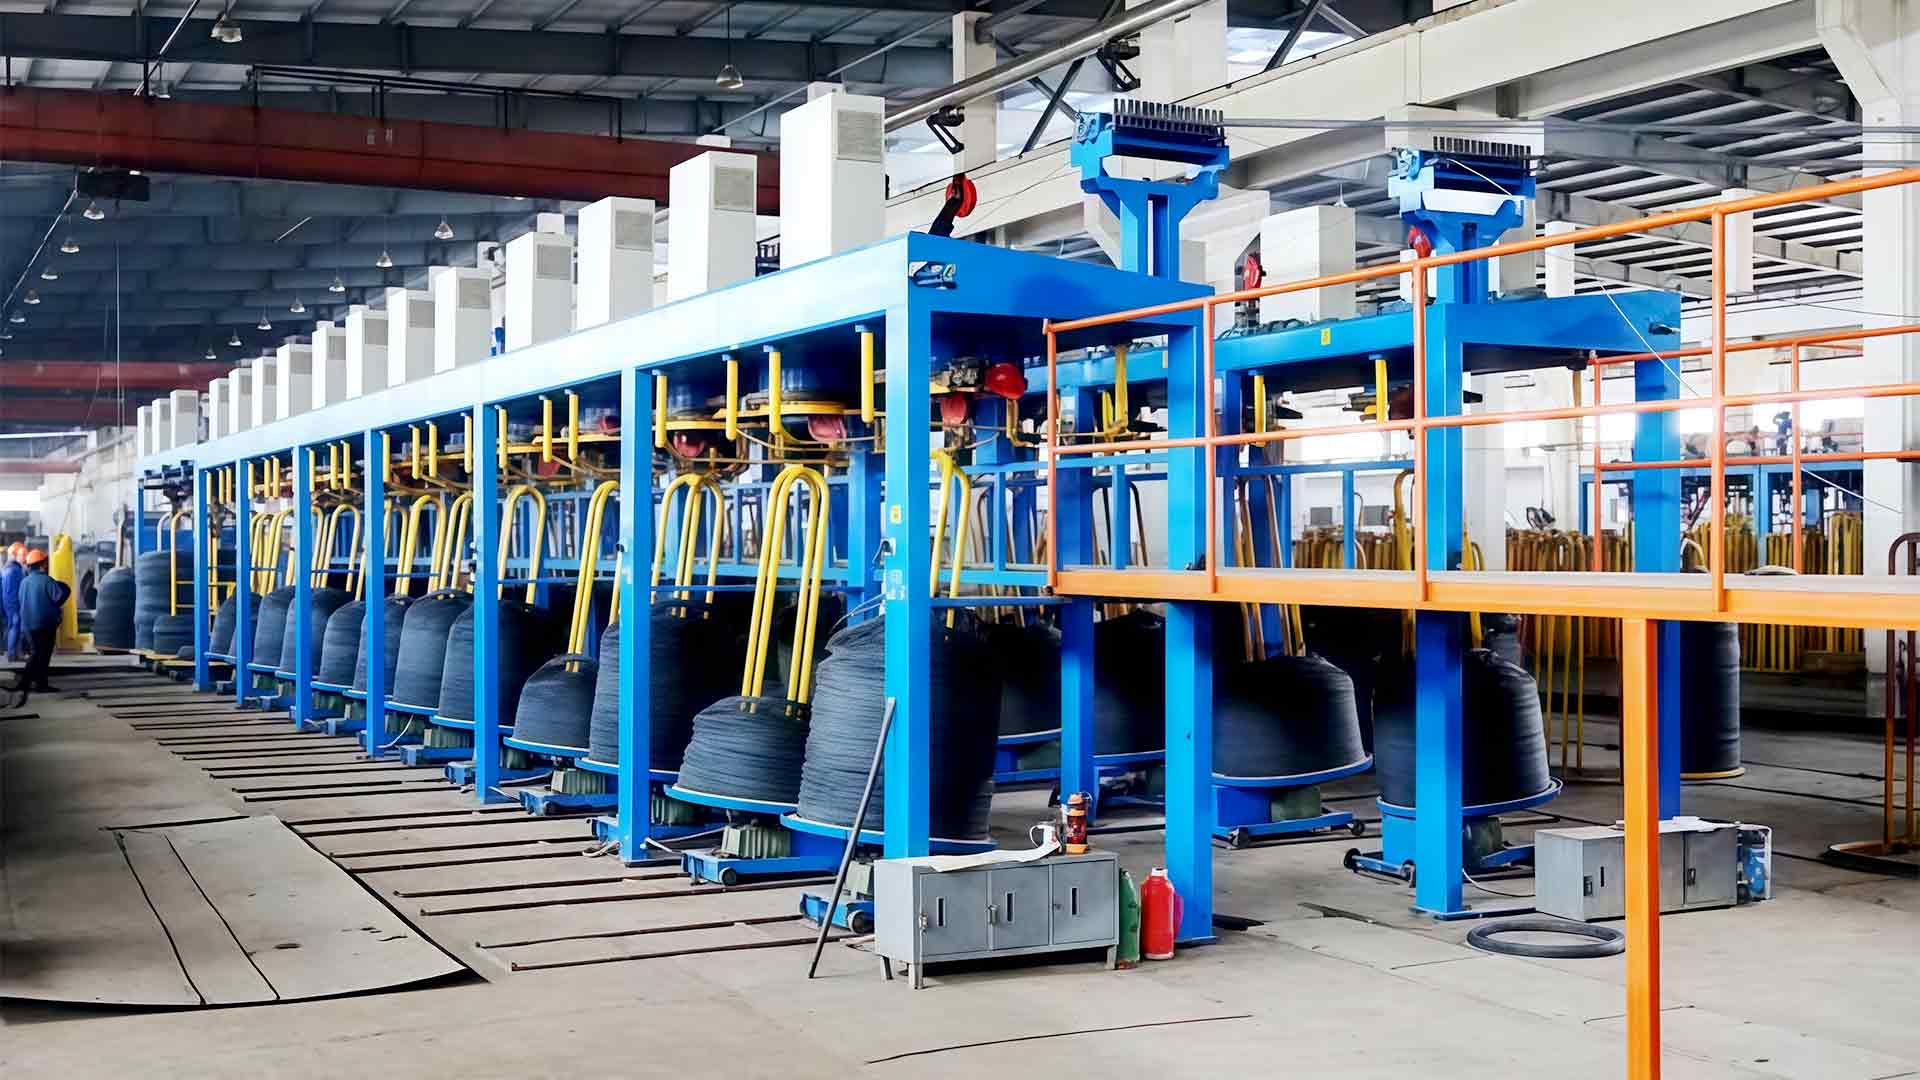
Una línea típica va desde la estación de pago a través de una enderezadora, luego a través de 19 a 23 matrices en la máquina con tanque de agua, hasta el recocido, a través de un tubo de enfriamiento y, finalmente, hasta un carrete receptor con tensión controlada por un bailarín. El recuento de muertes define el programa de reducción; La posición del recocido define cuánta carga ven los últimos cabrestantes y, por lo tanto, cuánto duran entre revisiones.
El control de la tensión es el detalle que separa una línea pulida de una frustrante. El alambre recocido es más blando y se estira ligeramente bajo tensión, por lo que un tensor que tira demasiado fuerte distorsiona el carrete y cambia el diámetro medido. Un rodillo oscilante o una retroalimentación de celda de carga mantienen la tensión lo suficientemente baja como para que el cable se mantenga redondo, pero lo suficientemente alta como para enrollarlo firmemente.
Qué verificar antes de comprar
Una máquina trefiladora de alambre fino con recocido es un sistema, no una colección de piezas. Comience con el programa de reducción: ¿la máquina tiene suficientes troqueles para sus diámetros de entrada y finales? Luego verifique la potencia del recocido con la velocidad máxima de línea que ejecutará con el tamaño de cable más grande en su rango.
Durante una prueba de fábrica, observe cuatro cosas:
- Uniformidad de elongación en un carrete completo, desde el núcleo hasta las capas exteriores.
- Estado de la superficie: sin marcas de recocido, sin rayones en la matriz, sin óxido visible.
- Tasa de rotura a la velocidad nominal de la línea, observada durante varias horas consecutivas, ni una sola bobina.
- Estabilidad de temperatura del recocido y de la sección de enfriamiento después de un largo ciclo de producción.
Pregunte cómo se integra el recocido con el control de la máquina. Los gabinetes separados pueden funcionar, pero es mucho más fácil mantener constante una línea sincronizada donde el recocido sigue la velocidad del cabrestante. Si está comparando configuraciones, nuestro trefiladoras con tanque de agua La página enumera las familias de máquinas construidas para este tipo de proceso.
Dónde vale la pena: aplicaciones
El alambre fino de acero inoxidable, utilizado para soldar alambre, malla tejida, refuerzo de mangueras trenzadas y blindaje de cables, exige una superficie limpia y una ductilidad confiable. Si la temperatura del recocido varía, el alambre se vuelve duro en algunas secciones y blando en otras, lo que se manifiesta inmediatamente durante el tejido o el trenzado.
Máquina trefiladora de tanques de agua de acero inoxidable El alambre de acero inoxidable requiere un recocido controlado y un trefilado limpio. Esta máquina con tanque de agua enfría y lubrica el material duro para minimizar la fricción y el desgaste del troquel, lo que ayuda a mantener la ductilidad para un tejido o trenzado consistente. Ver producto → El alambre fino de acero con bajo contenido de carbono, la materia prima para clavos, alambre para atar y alambre para atar en general, es un negocio de costo por kilogramo. El alambre trefilado desgasta las herramientas de conformado y resiste la flexión; El alambre recocido permite que el formador de clavos o el soldador de malla funcionen a su velocidad nominal sin paradas forzadas.
Máquina trefiladora de tanque de agua de acero con bajo contenido de carbono Para alambres de acero con bajo contenido de carbono, sensibles a los costos, utilizados en clavos y encuadernaciones, esta máquina mantiene la temperatura estable y aplica lubricación para reducir el desgaste de la matriz. Admite un embutido suave y ductilidad recocida, lo que permite un conformado más rápido sin interrupciones. Ver producto → El acero revestido de aluminio sigue la misma lógica, con un ajuste: el recocido debe adaptarse a la conductividad térmica del material, que difiere entre el aluminio y el acero. El principio sigue siendo el mismo: restaurar la ductilidad, mantener limpia la superficie y dejar que el siguiente proceso se ejecute sin interrupciones.
Cuando evalúe una máquina, comience con sus propias cifras de producción: diámetro de la varilla de entrada, tamaño final del alambre, calidad del material y velocidad de la línea necesaria para alcanzar su tonelaje mensual. Luego mire la línea como un solo sistema (matriz, cabrestante, recocido, enfriamiento y recogida) en lugar de una lista de nombres de componentes.
Si el proveedor lo permite, realice una muestra con su propio material de varilla. Una máquina que maneja esa varilla a la velocidad nominal, con un alargamiento uniforme y una superficie limpia, vale más que cualquier hoja de especificaciones. Esa es la máquina que producirá silenciosamente, día tras día.