
Si camina por un taller de dibujo al final de un turno, normalmente podrá darse cuenta de cómo funciona una línea con alto contenido de carbono antes de que alguien abra el panel de control. El lubricante aún es transparente, los paquetes que salen del receptor son firmes y uniformes, y no hay secado por aspersión teñido de azul alrededor de los portatroqueles. Una máquina puede funcionar rápido y seguir fallando. Esa brecha entre velocidad y rendimiento es la parte que ninguna figura de folleto captura.
Llevamos mucho tiempo construyendo equipos de dibujo en Wuxi. La empresa que se convirtió en Jinding Technology surgió de un pequeño taller familiar en la década de 1990, y las máquinas que enviamos hoy aún conservan las lecciones de esas primeras instalaciones, junto con más de 550 líneas que ahora funcionan en más de 40 países. A continuación explicamos cómo explicamos el rendimiento a los clientes que eligen una línea húmeda con alto contenido de carbono o que intentan sacar más provecho de la que ya está en su piso.
Por qué el alambre con alto contenido de carbono requiere más de una línea húmeda
La varilla con alto contenido de carbono llega patentada a la máquina: una fina estructura perlítica, una resistencia a la tracción ajustada en el molino de alambre y un fino revestimiento portador de latón o fosfato que existe por una razón: retener el lubricante en la matriz. Todo lo que hace la línea de dibujo a partir de ese punto es una negociación con endurecimiento del trabajo. Cada pasada convierte la fuerza de tracción en calor y densidad de dislocación, por lo que el cable se vuelve más fuerte, menos dúctil y considerablemente menos tolerante.
Con un 0,8% de carbono o más, ese perdón se agota rápidamente. Impulsar una reducción más allá de lo que la estructura puede absorber y la falla no siempre ocurre donde se esperaría. Más tarde aparece como una explosión central, una rotura de copa y cono en el cabrestante o un resultado de tracción que sale por la ventana del cliente tres días después de que se empaquetó la bobina.
El estirado húmedo es la respuesta de la industria al problema del calor. Inundar bloques y matrices con lubricante elimina el calor mucho más rápido que el aire, razón por la cual las máquinas húmedas aguantan 1.000 m/min y más, donde las líneas secas tienen que retroceder. Sin embargo, el circuito de refrigeración es tan bueno como la disciplina que lo rodea. Cuando la temperatura del lubricante sube cinco grados por encima del punto de ajuste, la resistencia de la película disminuye, la fricción aumenta y el calor extra regresa directamente al alambre. Nada en la máquina ha cambiado, pero el rendimiento sí.
Las palancas que realmente mueven el rendimiento
Calendario de pases y reducción por dado.
Nada influye más en los resultados con alto contenido de carbono que la secuencia de reducción. Un programa que se adapte al acero dulce (mordidas generosas, pocas matrices) romperá el alambre con alto contenido de carbono antes del tercer bloque. La mayoría de las líneas húmedas para esta tarea funcionan en el rango de reducción de área del 15 al 25 % por pasada y se estrechan hacia los troqueles de acabado, donde la calidad de la superficie y la tolerancia del diámetro son más importantes que la reducción del volumen. El ángulo de ataque, la longitud del apoyo y la tensión de retroceso pertenecen al mismo cálculo; no son escenarios independientes.
Control de deslizamiento entre bloques
En las máquinas de tipo deslizante, el cable se estira un poco más rápido que el cabrestante del que sale, y esa pequeña diferencia es lo que mantiene la línea en tensión. También es donde se acumulan los errores: una desviación del dos por ciento en un bloque se convierte en desgaste del troquel en todas partes aguas abajo, además de una ovalidad que el cliente nota antes que nosotros. Los servobloques de transmisión directa, accionados individualmente y engranados electrónicamente, ganan su costo en trabajos con alto contenido de carbono precisamente porque la relación de velocidad se mantiene en lugar de variar con la carga y la temperatura.
Refrigeración, lubricante y filtración.
El lubricante húmedo es un fluido de trabajo, no un refrigerante conveniente. La concentración, el pH, el valor de saponificación y, sobre todo, el contenido de finos determinan si una película sobrevive a la presión en la boquilla. La temperatura es la variable que más observamos. En la mayoría de los talleres, entre 35 y 45 °C es la banda en la que la película se comporta de manera predecible, y un intercambiador de calor de placas con un circuito de filtración y sedimentación decente mantendrá esa banda de manera mucho más confiable que simplemente agregar más lubricante cuando las cosas se sienten calientes.
Tres factores más se encuentran justo detrás de estos, y son los que con mayor frecuencia se tratan como pensamientos de último momento:
- morir practica — grado de carburo, ángulo de aproximación y longitud del rodamiento adaptados al alambre, con matrices de diamante reservadas para los tamaños más finos.
- Control de tensión y bucle. — una tensión de liquidación constante detiene la variación del diámetro antes de que comience.
- Recogida y enrollado — suficiente tensión para un paquete firme, nunca tanta como para que el alambre ceda en el tambor.
- Monitoreo de condición — la presión del refrigerante, la temperatura de la caja de troqueles y la detección de roturas le dicen más sobre el rendimiento que cualquier lectura de velocidad.
Puntos de referencia de rendimiento de un vistazo
Las bandas a continuación son lo que vemos en líneas húmedas saludables con alto contenido de carbono. Trátelos como la apertura de una conversación sobre un grado, recubrimiento y diámetro de acabado específicos, no como una especificación universal.
| Parámetro | Banda de trabajo típica | lo que conduce |
|---|---|---|
| Diámetro de la varilla de entrada | 5,5 – 8,0 mm | Número de troqueles y longitud total de la máquina. |
| Reducción de área por pasada | 15 – 25%, disminuyendo al final | Riesgo de explosiones centrales y roturas a mitad de la bobina. |
| Velocidad de dibujo | 600 – 1200 m/min | Producción por turno, equilibrada con la capacidad de refrigeración |
| Temperatura del lubricante húmedo | 35 – 45°C | Fuerza de la película y vida del troquel. |
| Deslizarse entre bloques | 2 – 6% en máquinas tipo deslizamiento | Tasa de desgaste del troquel y acabado superficial. |
| tensión de recogida | Valor más bajo que aún forma un paquete firme | Densidad del paquete y rectitud del alambre. |
| tasa de ruptura | Menos de un descanso por cada diez toneladas extraídas | La única cifra de rendimiento honesta en la hoja |
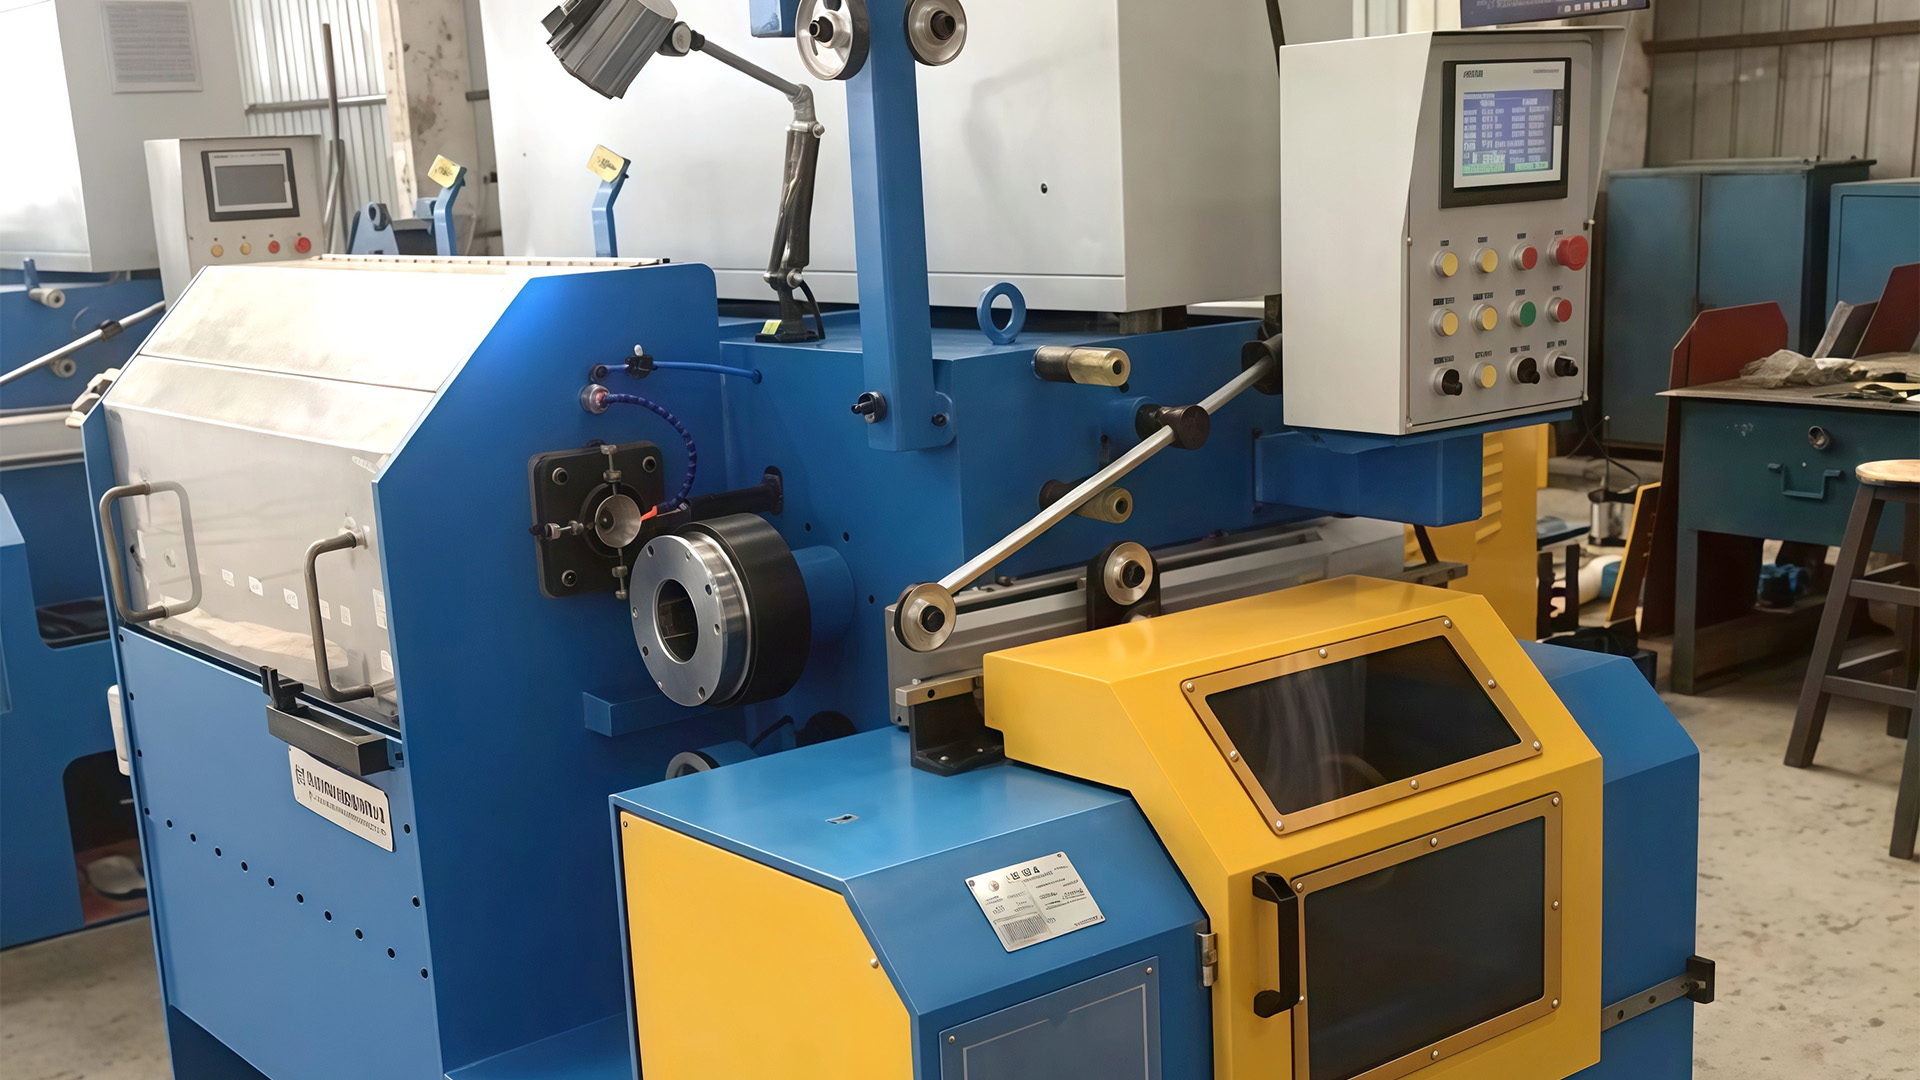
Hacer coincidir la máquina con el trabajo, en lugar de con la velocidad más rápida indicada, es donde reside la mayor parte de la ganancia. Un diseño horizontal compacto a menudo tiene más sentido que un bloque largo y resistente cuando los tamaños de lote son moderados y el espacio es reducido.
 Máquina trefiladora horizontal con tanque de agua para diseños compactos Una máquina trefiladora horizontal con tanque de agua con refrigerante circulante y un mantenimiento más sencillo, adecuada para lotes moderados donde el espacio es reducido. Ver producto →
Donde las líneas pierden silenciosamente rendimiento
El rendimiento rara vez colapsa. Se erosiona. Una línea que circulaba a 1.050 m/min en primavera circula a 900 en otoño y nadie puede señalar el día en que cambió. Según nuestra experiencia, el deslizamiento generalmente comienza en uno de cuatro lugares: la temperatura del lubricante aumenta a medida que cambian las condiciones ambientales, la presión diferencial del filtro aumenta sin darse cuenta, las ranuras del cabrestante se desgastan en un perfil ligeramente diferente o una caja de matrices que se ha vuelto a calzar demasiadas veces.
Esté atento a: paquetes que se sienten calientes cuando salen del enrollador, un leve olor a quemado cerca de los bloques de acabado o lecturas de diámetro que se desplazan a través de una bobina en lugar de saltar. Los tres apuntan al calor y la fricción mucho antes de que aparezcan roturas.
Cuando una línea se rompe, la causa generalmente se puede encontrar y casi siempre es más barato corregirla que el tiempo de producción que cuesta. Mantenemos un recorrido práctico de Los problemas que aparecen en el funcionamiento de la máquina trefiladora. exactamente por esa razón, y la mayor parte de lo que contiene proviene de llamadas de clientes y no de un libro de texto.
La condición merece su propia mención, porque es la variable más barata de controlar y la más rápida de degradar. Un rodamiento desconchado, una cara de presión pulida o un ángulo de aproximación que ya no se adapta al recubrimiento le costarán más en desechos que lo que cuesta reemplazar un troquel. Mantener un juego de matrices de carburo coincidente para cada familia de productos y retirarlas según el diámetro interior medido en lugar de según el instinto, protege silenciosamente todo lo demás en la línea.
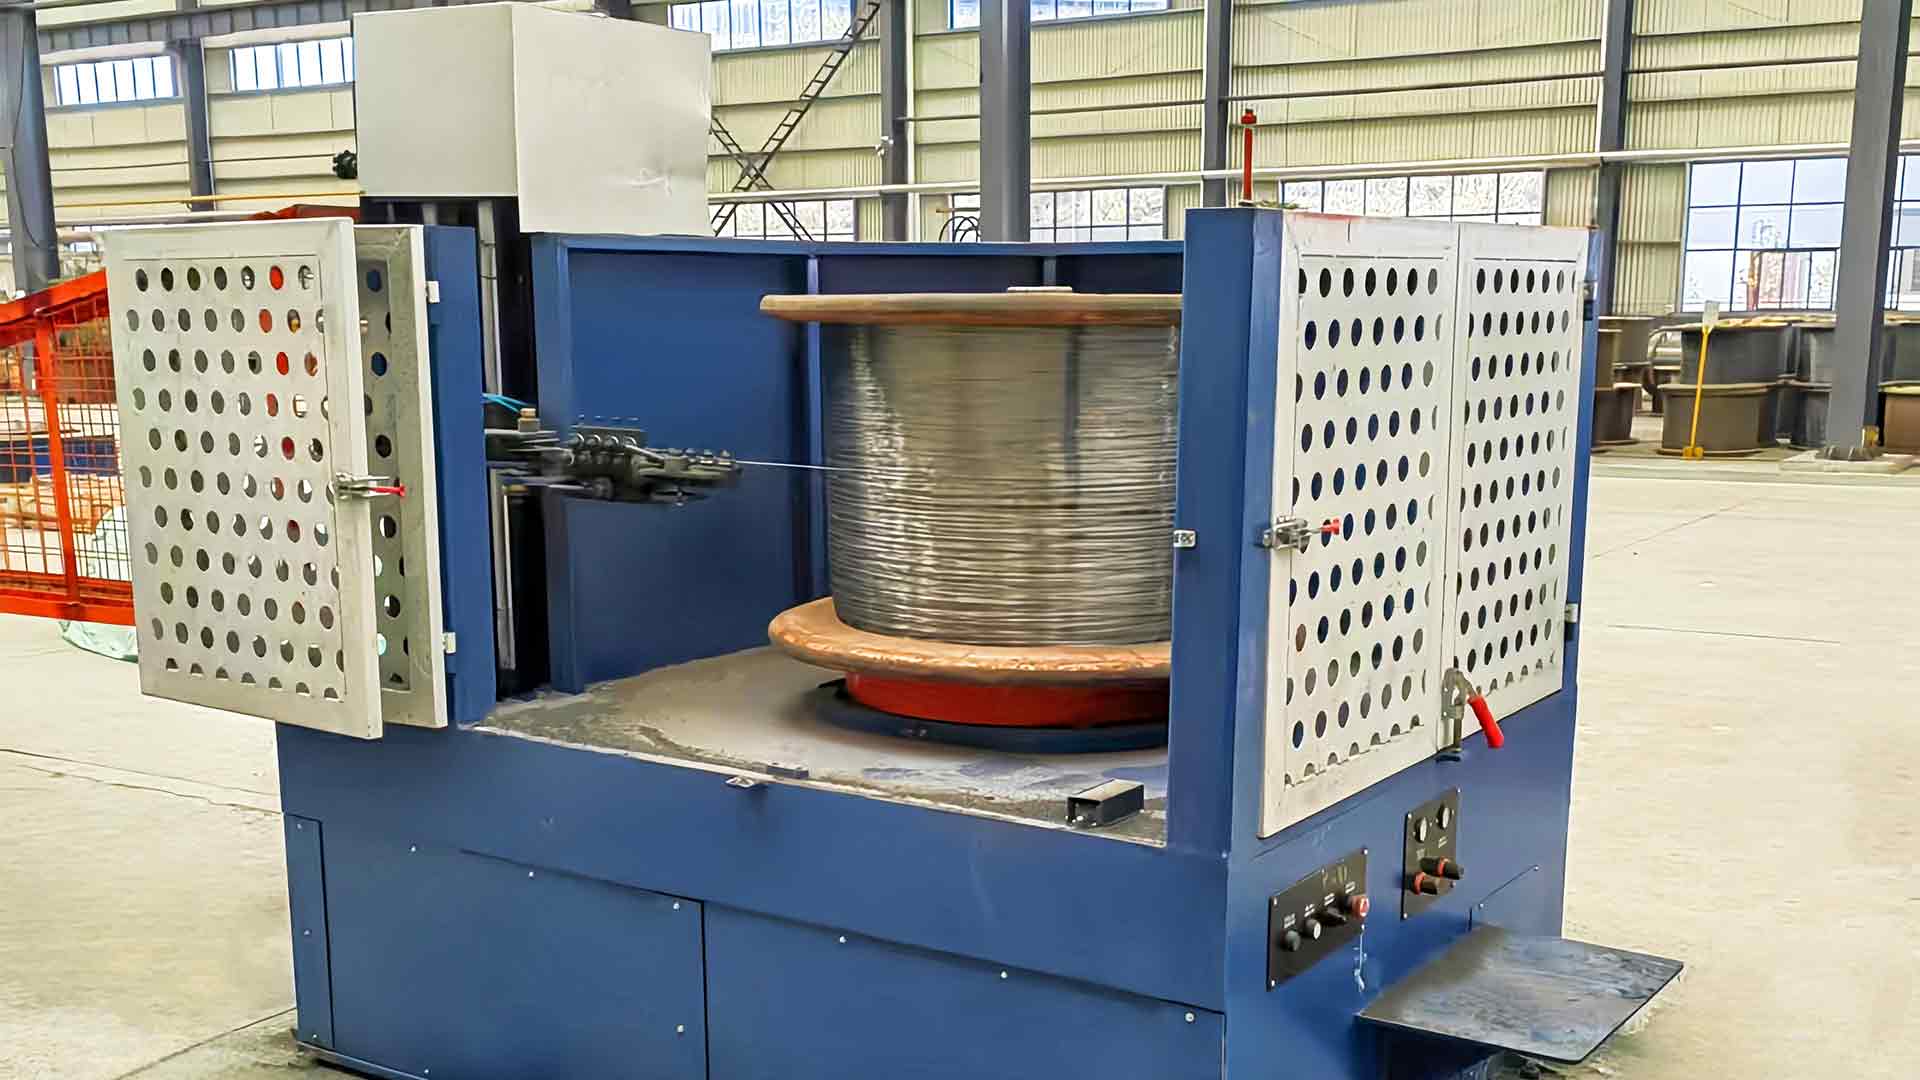
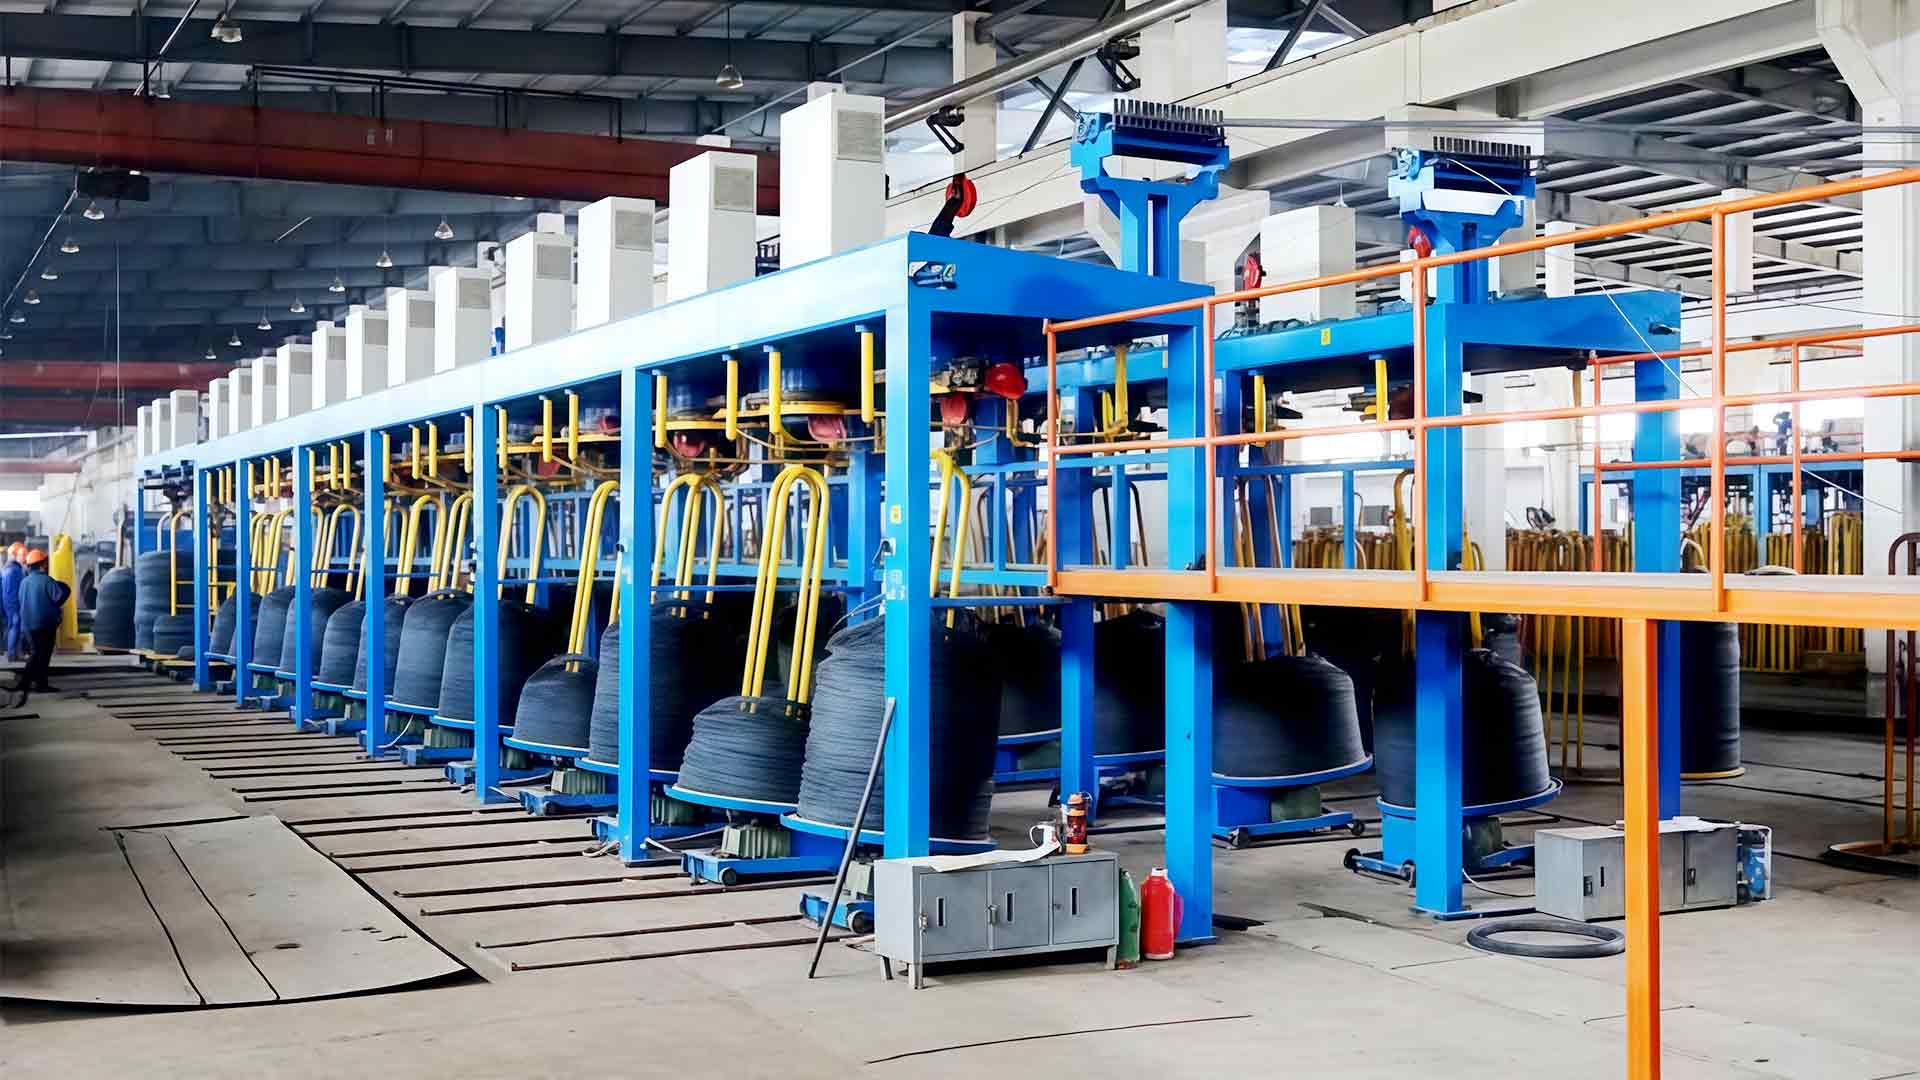
Troqueles de trefilado de carburo de tungsteno para trefilado de precisión Las matrices de carburo de tungsteno de precisión ayudan a mantener la precisión dimensional del alambre y el acabado de la superficie mientras soportan la presión y la fricción del trefilado. Ver producto → La plataforma debajo también importa, y de una manera más silenciosa de lo que la mayoría de los compradores esperan. El trabajo pesado y continuo con alto contenido de carbono recompensa una máquina con un generoso volumen de lubricante, bloques rígidos y transmisiones que mantienen la relación bajo carga: el tipo de bloque húmedo construido para funcionar en tres turnos sin que los ajustes se desvíen. La producción más pequeña y estable a menudo funciona mejor con un marco más ajustado y simple que sea fácil de mantener y rápido de cambiar.
Máquina trefiladora con tanque de agua húmeda con enfriamiento continuo Una máquina trefiladora de alambre húmedo que aplica continuamente refrigerante para reducir la fricción y el desgaste de la matriz, al mismo tiempo que respalda el acabado de la superficie y una calidad constante del alambre. Ver producto → El pago y la aceptación son parte de la línea de dibujo.
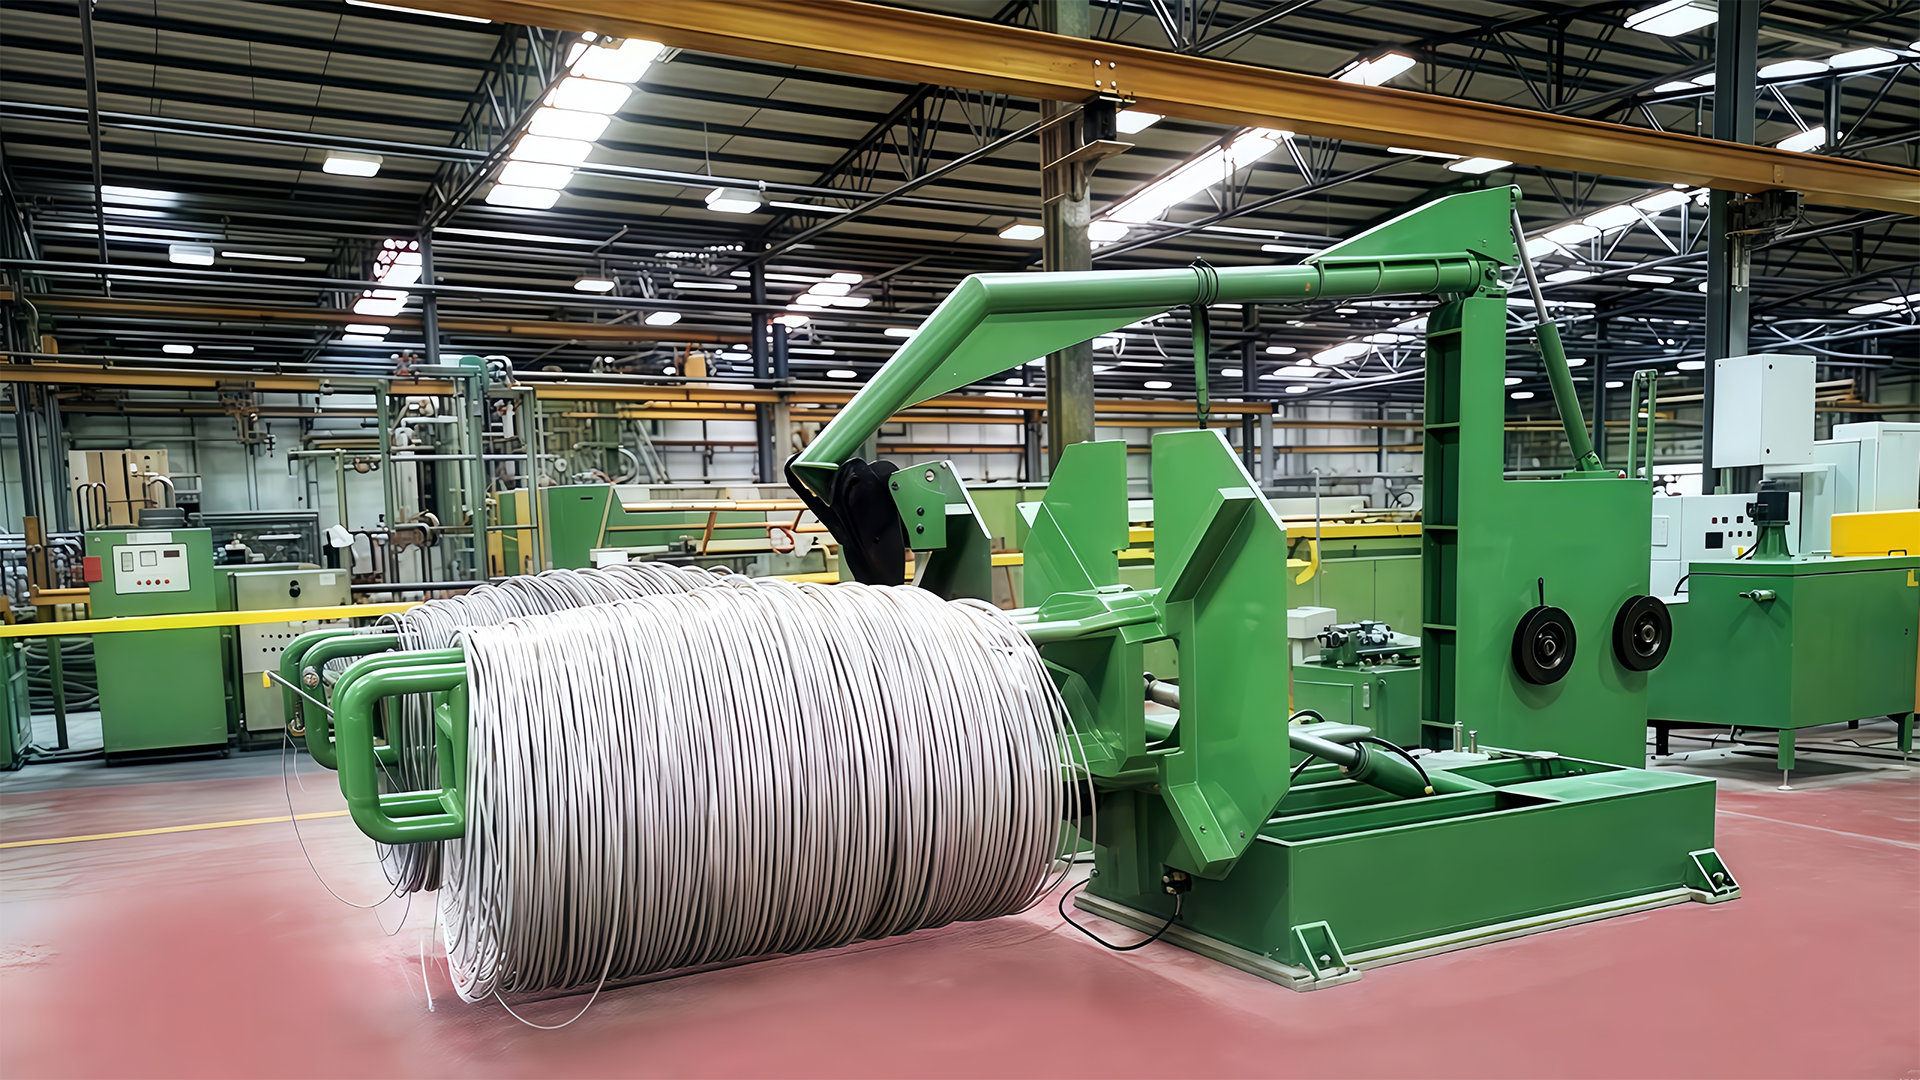
Un bloque de dibujo no funciona de forma aislada, por muy bueno que sea. El resultado establece la contratensión, y una bobina que se amortiza en aumentos repentinos se muestra como una dispersión de diámetro que ningún programa de matriz puede solucionar. La recogida decide la calidad del paquete, y un carrete mal colocado aplanará el alambre que dejó el último troquel perfectamente redondo.
Dedicamos tanto tiempo a estos dos extremos como al propio bloque. Existen soportes de pago superiores de tipo abatible y soportes controlados por tensión para mantener estable la tensión a medida que se desenrolla la bobina; Existen bobinadores, marcos de flores de ciruelo y enrolladores de trompa de elefante para guardar el cable terminado sin torcerlo. Cuando un cliente nos dice que su línea "funciona mejor algunos días que otros", la respuesta suele estar más en el pago que en el cuadro del troquel.
"Una línea que circula a 1.200 m/min y se interrumpe dos veces por turno es más lenta que una que circula a 900 y nunca se detiene. Preferiríamos vender la segunda línea".
Esa es la opinión de nuestros propios ingenieros de puesta en servicio y es un filtro útil cuando lee las especificaciones. La gama completa de Líneas de trefilado y equipos de soporte que construimos. está organizado en torno a esa idea, desde el pago hasta el retiro, el bobinado y el embalaje.
Una lista de verificación que vale la pena llevar a la planta
- Solicite un programa de aprobación elaborado para su grado, recubrimiento y diámetro de acabado, no uno genérico tomado prestado de otro producto.
- Confirme el circuito de refrigeración: capacidad del intercambiador de calor, volumen del tanque, grado de filtración y forma de eliminación de finos.
- Observe cómo funciona la máquina a la velocidad nominal durante al menos una hora y luego sienta usted mismo la temperatura del lubricante.
- Inspeccione las ranuras del cabrestante y las cajas de troqueles de cualquier máquina usada antes de que la conversación gire hacia el precio.
- Poner por escrito la tasa de rotura y la tolerancia del diámetro; esos dos números son el rendimiento que realmente estás comprando.
- Planifique la puesta en marcha con las personas que operarán la línea, no solo con la gerencia. El conocimiento de la configuración es parte del entregable.
Cómo se ve un buen desempeño al final
El rendimiento en el estirado húmedo con alto contenido de carbono no es propiedad exclusiva de la máquina. Es lo que sucede cuando un programa de pases sensato se combina con una refrigeración estable, un lubricante limpio, matrices bien adaptadas y una recogida que no lucha contra el bloque. Si los alineas, la cifra de velocidad se solucionará sola; si se equivocan, ninguna cantidad de caballos de fuerza lo ocultará.
Lo alentador es que casi todo es mensurable y la mayor parte es ajustable en una línea existente. Si está especificando un nuevo equipo o tratando de recuperar la producción de una máquina que se ha ralentizado silenciosamente durante los últimos dos años, siempre estaremos encantados de repasar los números con usted, generalmente comenzando con la pregunta más simple de todas: ¿qué dice su registro de pausas?
Un hábito que vale la pena mantener: registre la temperatura del lubricante, el recuento de descansos y la velocidad promedio de la línea en cada turno durante un mes. La línea de tendencia le brindará más información sobre el rendimiento real que cualquier prueba individual.