
Características de un acero inoxidable Máquina de trefilado Eso decide el final
Una superficie mate, una sección transversal ovalada o una bobina que se endurece más allá de su límite no se pueden corregir en el tensado. Estas son las características de la máquina que deciden si el alambre inoxidable sale de la caja del troquel limpio, redondo y en tamaño.
En el momento en que una línea de dibujo cambia del acero con bajo contenido de carbono al acero inoxidable 304 o 316, los síntomas llegan silenciosamente. El cable sale del cabrestante ligeramente mate. El desgaste de las matrices que antes era predecible se acelera dentro de un solo turno. El diámetro se desplaza unas centésimas de milímetro y una bobina se desecha por una razón que nunca se registra como falla de la máquina.
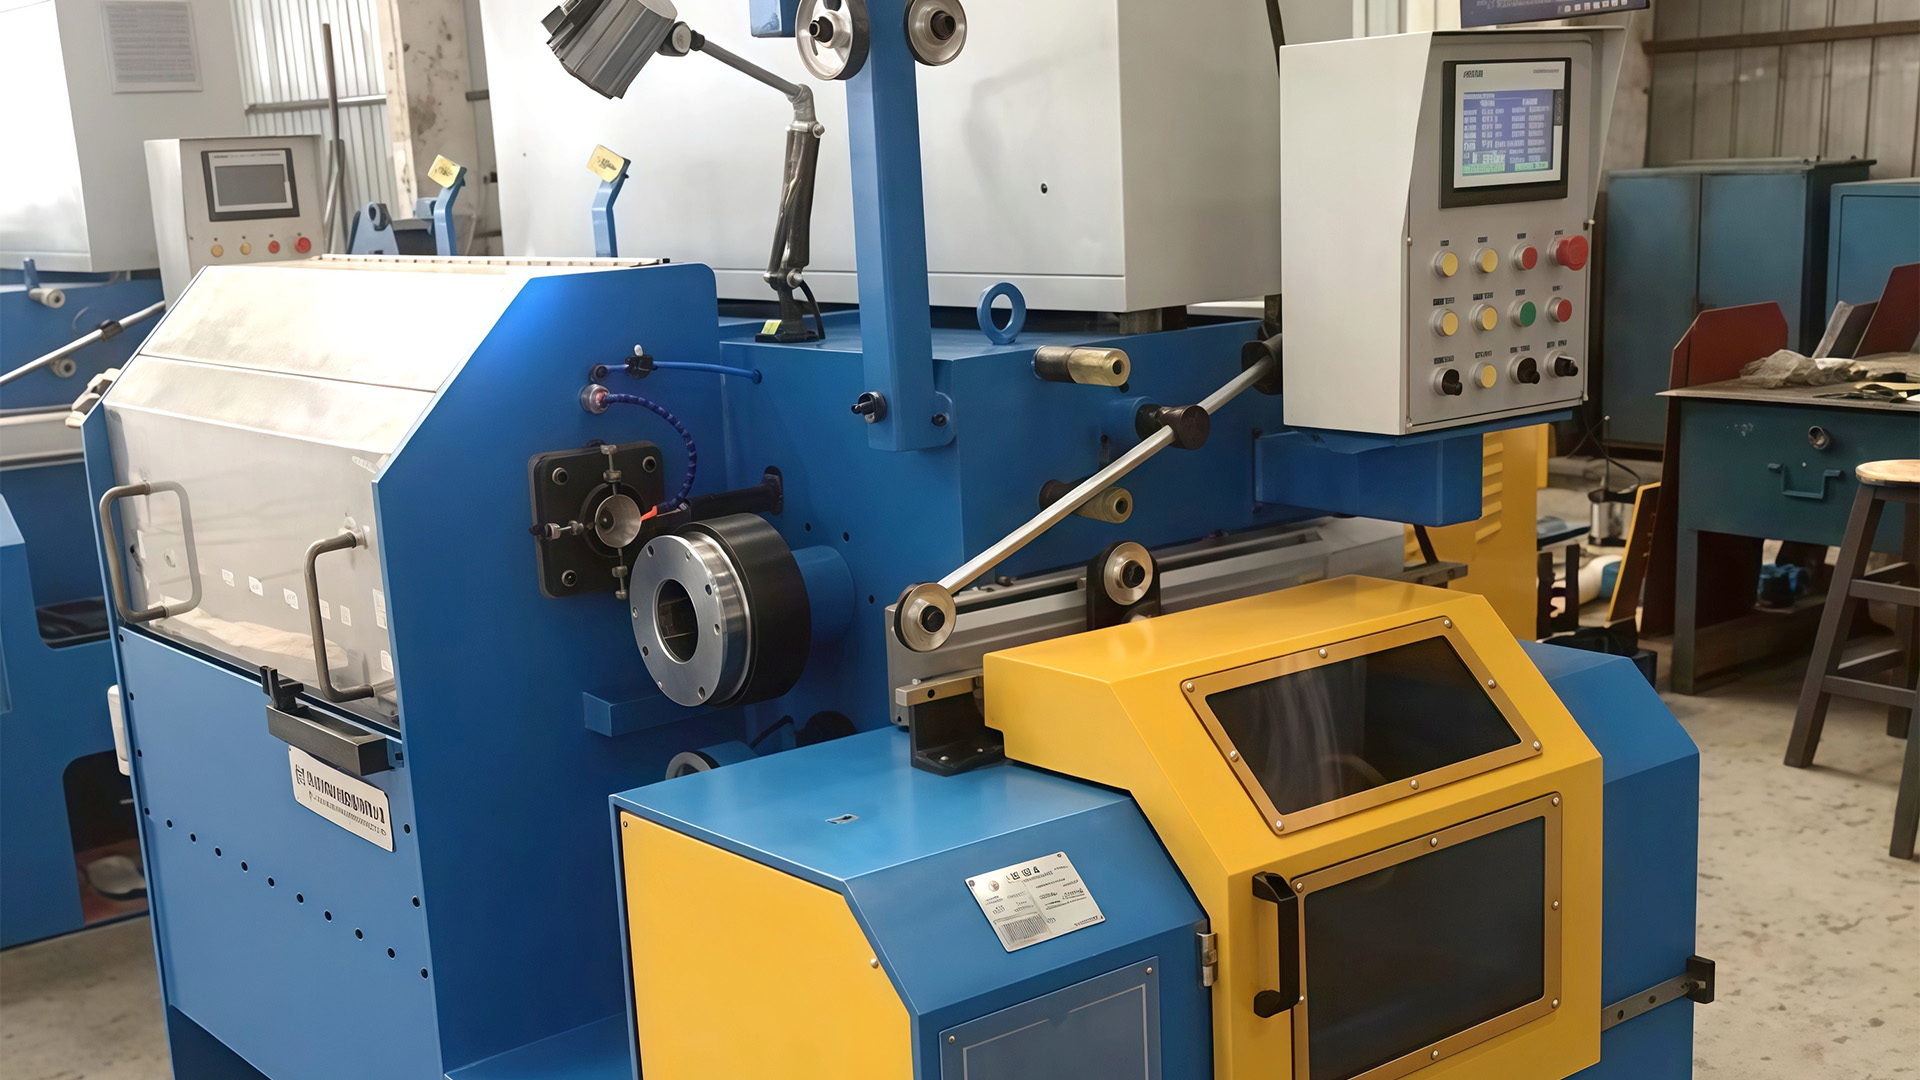
Las características de una máquina trefiladora de alambre de acero inoxidable que controla esto no son nada glamorosas: enfriamiento sumergido del troquel, lubricante filtrado, superficies del cabrestante que se agarran sin rayar y control de tensión lo suficientemente estable como para sostener una centésima de milímetro. La velocidad nominal de la línea es la última variable que vale la pena optimizar y, por lo general, la primera por la que preguntan los compradores.
Por qué el acero inoxidable se comporta de manera diferente dentro de la caja del troquel
El acero inoxidable se endurece a medida que se reduce. Su resistencia a la deformación aumenta con cada pasada, por lo que un motor que tira de un cable con bajo contenido de carbono de 1,0 mm sin tensión funcionará con acero inoxidable del mismo calibre. La respuesta habitual es un programa de reducción más ligero: aproximadamente del 10 al 18 por ciento por pasada para el acero inoxidable, frente al 20 al 25 por ciento para el alambre con bajo contenido de carbono.
Las pasadas más ligeras significan más troqueles, una secuencia de estirado más larga, más calor distribuido a lo largo de la máquina y mucha menos tolerancia a cualquier cosa que perturbe la alineación o la lubricación. Un puñado de características de la máquina soportan la mayor parte de esa carga.
| Requisito | Característica de la máquina que responde | Que verificar |
|---|---|---|
| Calor en el dado | Embutición en húmedo con troqueles sumergidos en un tanque de agua. | Volumen del tanque, flujo por matriz, banda de temperatura |
| Acabado superficial | Matrices de carburo pulido, pequeña reducción por pasada | Calendario de pases, recuento de troqueles, ángulo de aproximación. |
| Condición del lubricante | Emulsión recirculante con filtración y enfriamiento. | Clasificación del filtro, capacidad del sumidero, intercambio de calor. |
| Estabilidad de tensión | Control de bailarina o acumulador con rápida respuesta de torque | Precisión de tensión en cambios de velocidad. |
| Calidad del carrete | Montaje de carrete rígido y transversal preciso | Repetibilidad transversal, descentramiento del carrete |
| romper la recuperación | Detección de rotura de hilo con frenado rápido | Tiempo de parada, longitud del cable desechado |
Geometría de embutición húmeda, enfriamiento del troquel y flujo de lubricante
Por debajo de aproximadamente 1,2 mm, el alambre inoxidable casi siempre se trefila húmedo. Los troqueles se encuentran sumergidos en una emulsión que saca el calor de la zona de reducción, lubrica el área de contacto y elimina los finos metálicos del troquel. Se puede hacer que el estirado en seco funcione con acero inoxidable más pesado, pero la diferencia generalmente se muestra en la calidad de la superficie y la vida útil del troquel más que en la velocidad.
La temperatura del troquel es la influencia más fuerte en el acabado y la vida útil del herramental. Una caja de molde enfriada por agua mantiene el soporte del troquel a una temperatura estable y evita que las superficies de asiento se expandan de manera desigual, que es lo que produce la ovalidad tardía a largo plazo. Pregunte cómo llega el enfriamiento a cada posición de la matriz, no solo al tanque.
Limpieza y temperatura del lubricante
Una vez que una línea se moja, la emulsión se convierte en un fluido de proceso con una especificación. Los finos de metal que la filtración pasa por alto son arrastrados hacia atrás a través del troquel y marcan el alambre; La emulsión cuando se calienta pierde fuerza de película exactamente donde la presión es más alta. La capacidad de filtración, el volumen del sumidero, el flujo de la bomba y el control de temperatura son características de la máquina que deben citarse, no tareas de mantenimiento que se descubrirán más adelante.
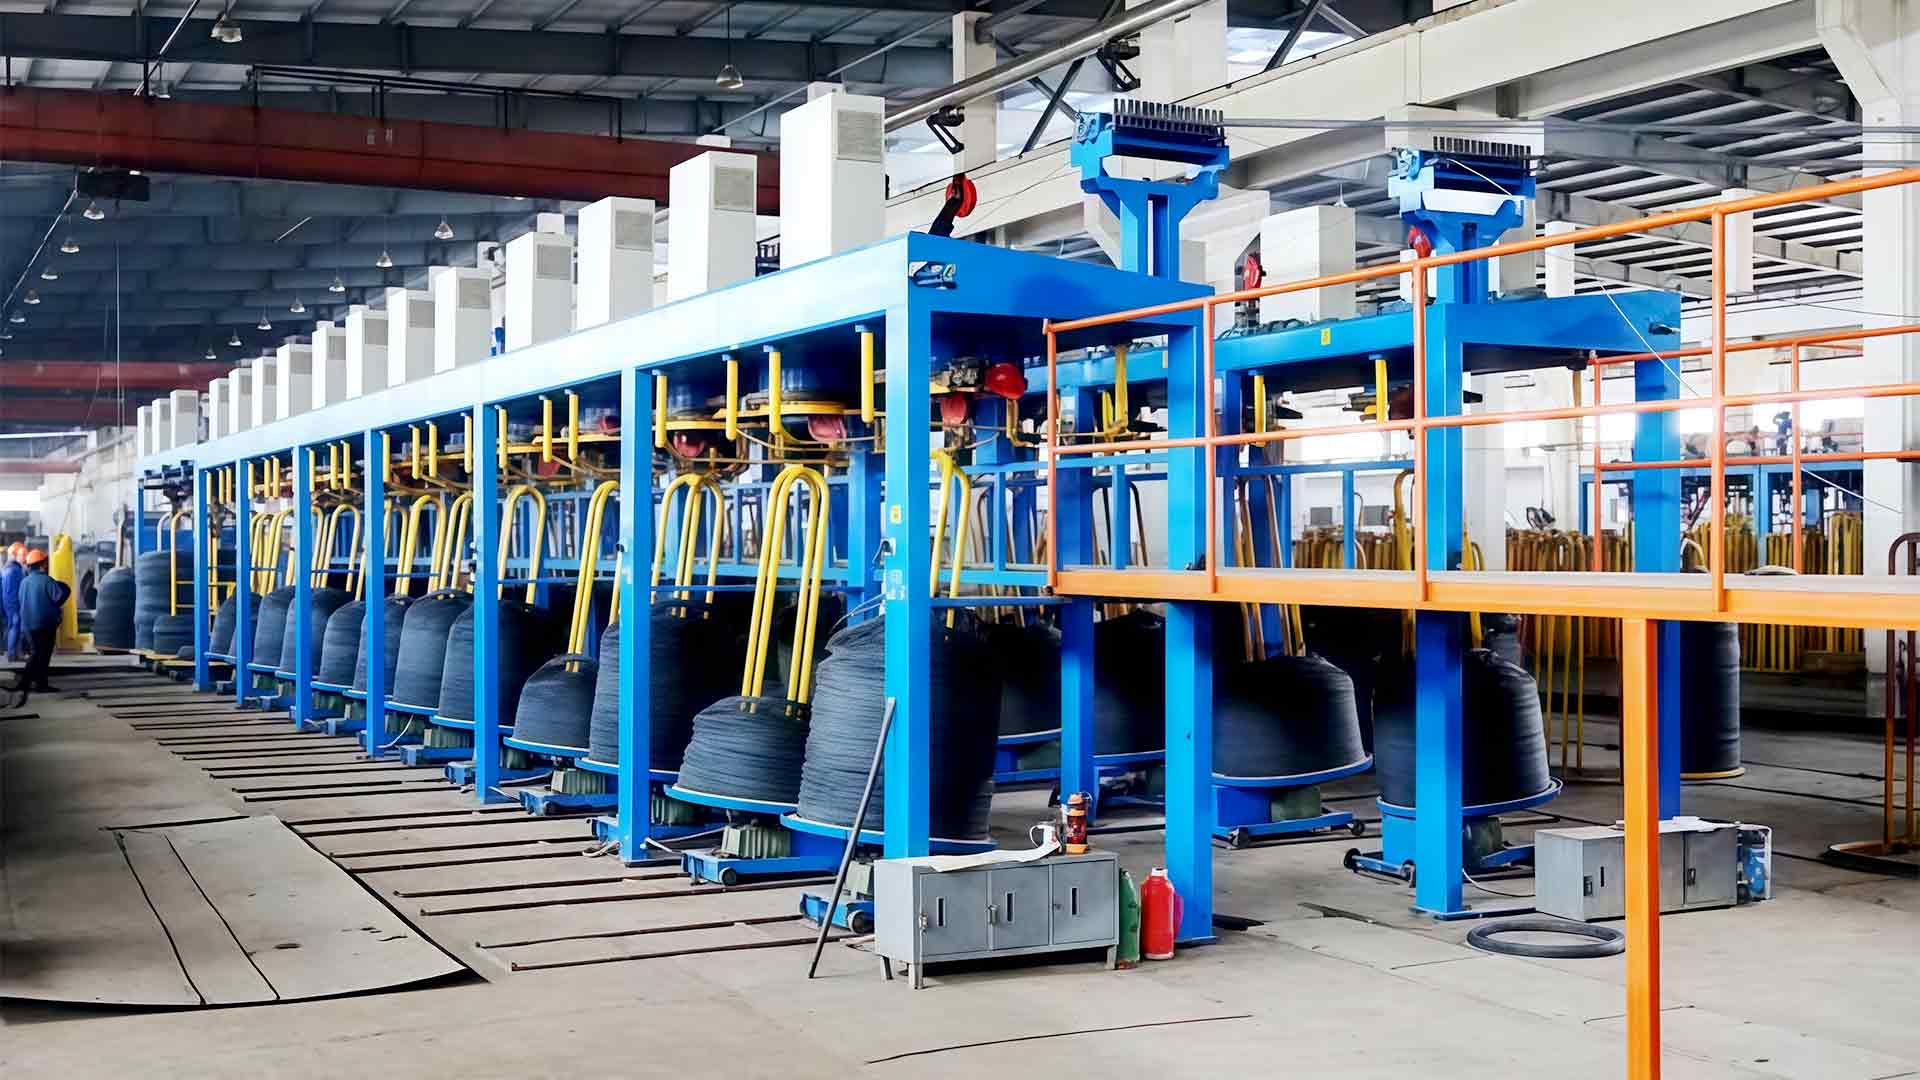
Una línea construida para este deber empareja a un trefiladora de tanque de agua diseño con un número de troqueles elegido para el diámetro terminado en lugar del máximo teórico de la máquina.
Selección de matrices, programa de reducción y tolerancia de herramientas
Los troqueles son la parte más barata del pedido y la causa más común de rechazo de una bobina. En acero inoxidable, un troquel que sea geométricamente correcto para alambre con bajo contenido de carbono se pulirá de manera desigual, se desgastará en el cojinete y comenzará a dejar una leve marca en espiral que el cliente ve con una lupa.
- Un ángulo de aproximación coincide con la reducción tomada en esa pasada, por lo que el trabajo se realiza en compresión en lugar de en el apoyo.
- Una longitud de rodamiento lo suficientemente larga para dimensionar el cable y lo suficientemente corta para evitar el calor por fricción.
- Un orificio pulido, porque la rugosidad introducida en la matriz se transfiere inmediatamente a la superficie del alambre.
- Asiento correcto en el soporte; un troquel colocado a una fracción del eje hará que el alambre sea ovalado.
- Un plan de reafilado y repuestos, ya que el acero inoxidable desgasta las herramientas más rápido que el alambre con bajo contenido de carbono en el mismo calibre.
Si un proveedor no puede decirle el programa de pases con el que se cotizó la máquina, el recuento de troqueles en la oferta es una suposición.
Recompensa, tensión y aceptación: donde se gana la coherencia
Los defectos introducidos antes del troquel final son permanentes, pero también lo son los defectos introducidos después. Un enrollado que tira de manera desigual, o un desenrollado que permite que el cable entrante surja a medida que se desenrolla una bobina, se manifiesta como variación de diámetro, capas sueltas y un carrete que el cliente no puede hacer funcionar a velocidad constante.
El control de la tensión se juzga mejor mediante un cambio de velocidad. Acelerar de 200 a 600 m/min y viceversa no debería cambiar la tensión del alambre lo suficiente como para mover el diámetro fuera de la tolerancia, y la respuesta es visible en los primeros cien metros de un carrete de prueba.
Geometría y recorrido del carrete
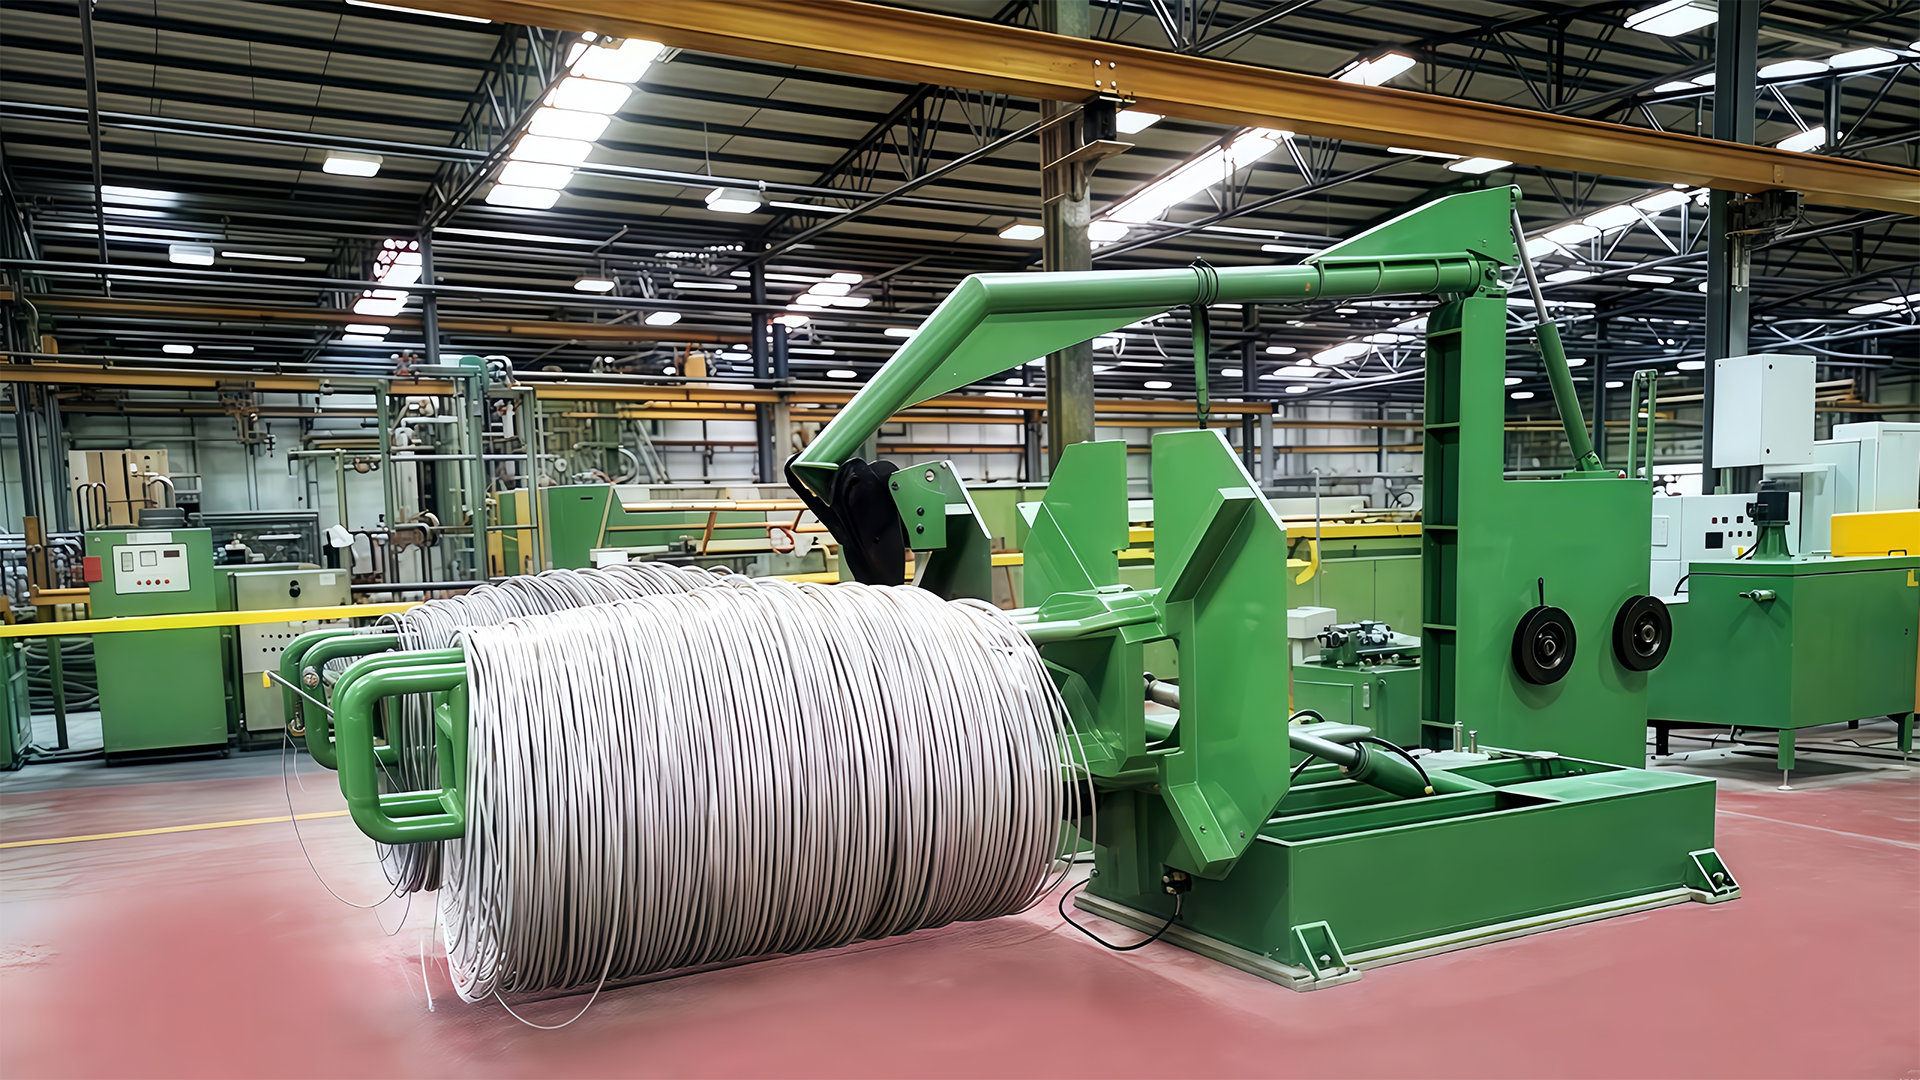
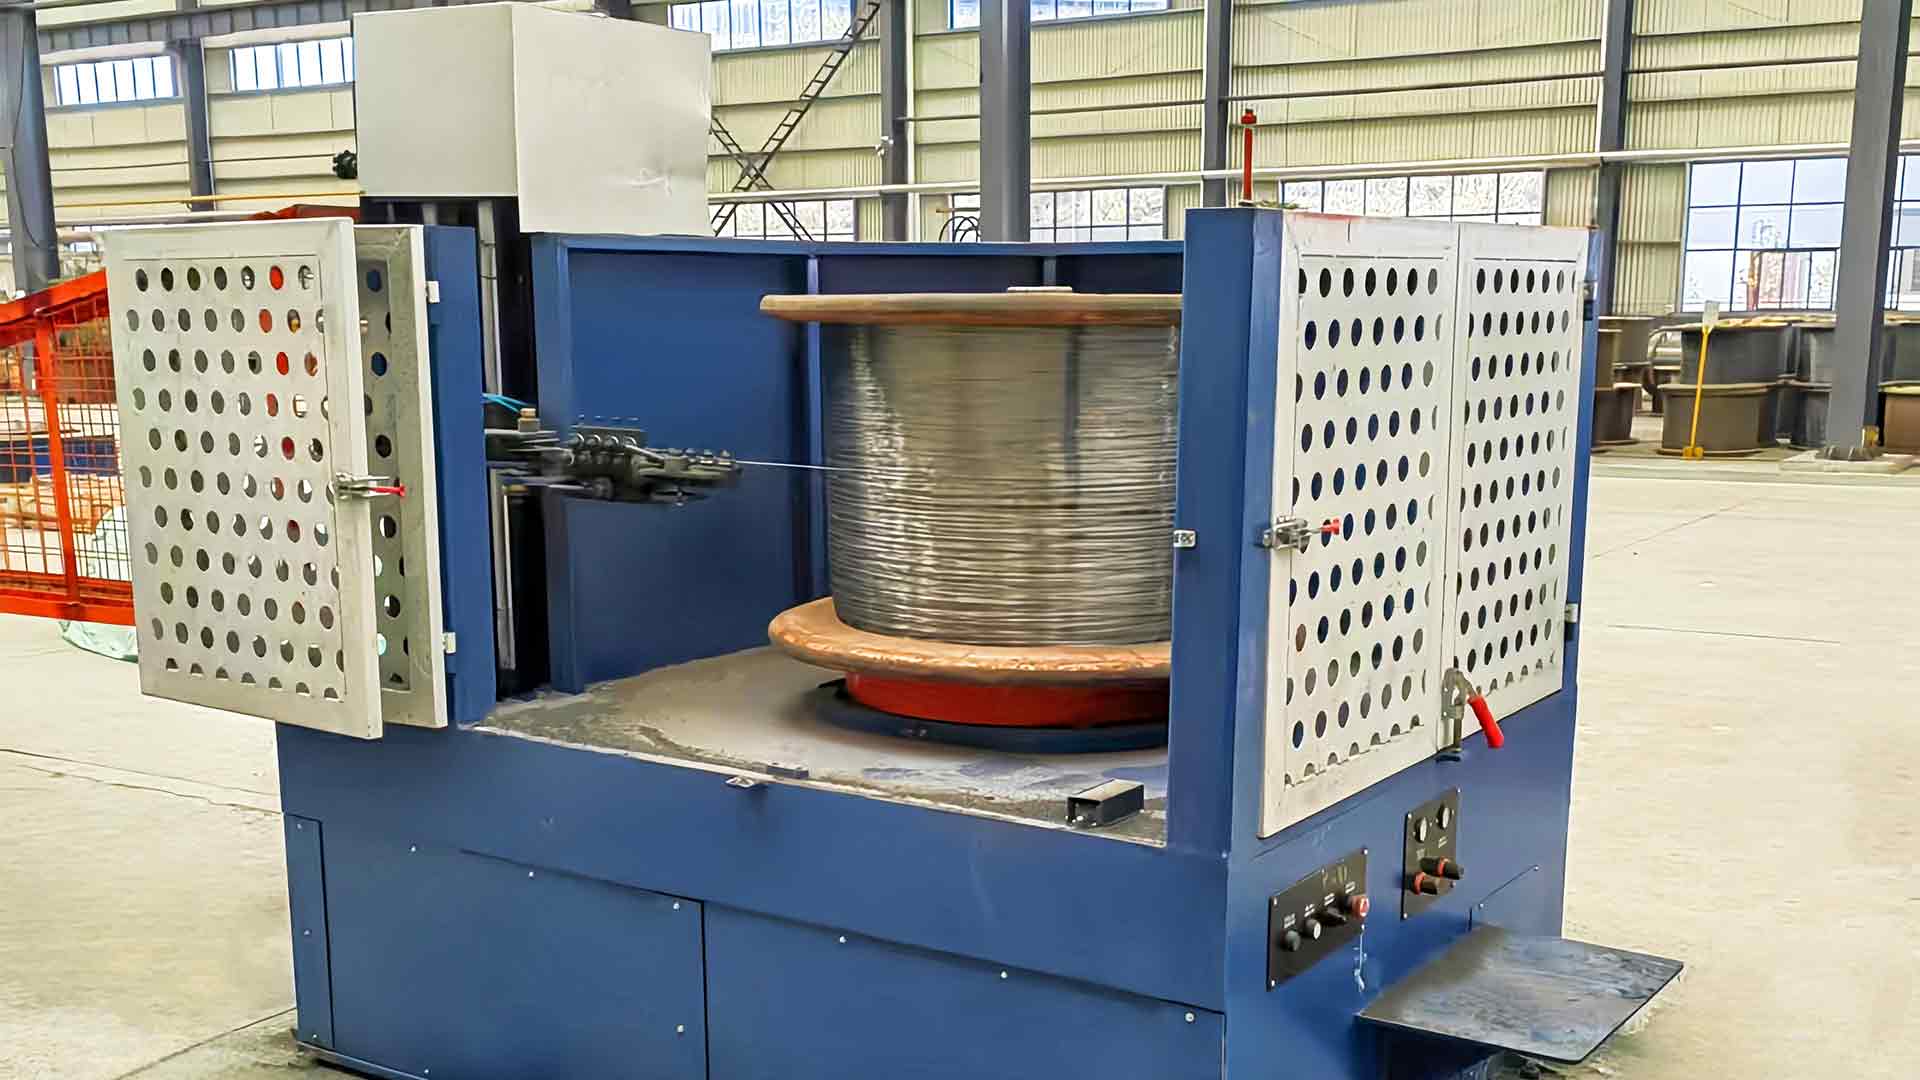
El paso transversal y el descentramiento del carrete son más importantes en alambres finos de acero inoxidable que en alambres de carbono más pesados. Una bobina enrollada con capas superpuestas da sus frutos en oleadas en el siguiente proceso, y la línea de dibujo suele ser la culpable. Pregunte cómo se adapta la recogida a su tipo de bobina y compruebe que la máquina se detiene limpiamente en lugar de arrastrar el cable después de una pausa.
La misma lógica se aplica al dimensionar la bobinadora: esta guía para selección de máquina de recogida cubre los tipos de carretes, la coincidencia de tensión y los números de eficiencia que importan.
Controles, enclavamientos y los números que vale la pena preguntar
La especificación de control es cuando dos máquinas que parecen idénticas en la fábrica comienzan a comportarse de manera diferente. Las variables a precisar son la velocidad a la que realmente está nominal la máquina, la respuesta del variador a un cambio de carga y lo que sucede en los segundos posteriores a una rotura de cable.
Esté atento a esto: una velocidad de línea cotizada medida con una secuencia de troquel corta o sin el troquel de acabado instalado. Si se añaden las pasadas que el acero inoxidable realmente necesita, la velocidad real puede caer en un tercio, lo que cambia la economía de toda la línea.
Escríbalos por escrito antes de confirmar el pedido:
- Velocidad nominal en el troquel final, con el programa completo de paso de acero inoxidable instalado.
- Diámetro del cabrestante, acabado superficial y disposición de refrigeración.
- Flujo de emulsión por posición de matriz, volumen de sumidero y rango de control de temperatura.
- Clasificación de filtración y con qué frecuencia se cambian los elementos.
- Precisión y comportamiento de la tensión durante la aceleración y desaceleración.
- Tiempo de frenado después de una pausa y longitud del cable desechado cada vez.
- Clasificación del motor y tipo de transmisión por cabrestante.
Cómo hacer coincidir la máquina con el cable que realmente vende
El acero inoxidable cubre una amplia gama de productos, y la máquina trefiladora que se adapta al alambre de sujeción de 4 mm no es la que se adapta al alambre de trenzado de 0,15 mm. El diámetro acabado decide el método de embutición, el número de troqueles y la recogida.
- El alambre de refuerzo para resortes, cuerdas y mangueras en el rango de 0,2 a 1,0 mm se trefila húmedo, con una secuencia de troquelado larga y pasadas ligeras.
- La malla de alambre y el alambre para tejer necesitan redondez y una superficie consistente más que velocidad máxima.
- El trabajo de cables y conductores trenzados es sensible a la estabilidad de la tensión, porque la variación del diámetro reaparece en la etapa de trenzado.
- Los sujetadores, tornillos y piezas formadas generalmente se extraen de varillas de acero inoxidable más pesadas, donde dominan el trefilado en seco y el enfriamiento del cabrestante.
- El alambre de soldadura añade requisitos de limpieza, lo que vuelve a colocar la filtración y la química del lubricante en el centro de la decisión.
En todos estos, las características anteriores siguen siendo las mismas. Sólo cambia el énfasis: geometría de matriz y enfriamiento para alambre fino, tensión y recogida para alambre en bobina, diseño de accionamiento y cabrestante para varillas más pesadas.
El trefilado de alambre de acero inoxidable es menos indulgente que el trefilado con bajas emisiones de carbono, y la razón es más metalúrgica que mecánica. El endurecimiento por trabajo, el calor en la matriz y la sensibilidad de la superficie convierten las pequeñas decisiones de diseño en defectos visibles en la bobina.
Las características por las que vale la pena pagar son el enfriamiento sumergido del troquel, un circuito de lubricante filtrado y con temperatura controlada, herramientas y soportes alineados con precisión, control de tensión genuino y una recogida adaptada al carrete que sus clientes realmente utilizan. Todo lo demás, incluida la velocidad de los titulares, es secundario.
Buena señal: un proveedor que pregunta por la calidad del material, el diámetro final y el tipo de carrete antes de cotizar una velocidad. Esa conversación es el camino más corto hacia una máquina que extrae bien el acero inoxidable y, por lo general, separa una línea que mantiene la tolerancia de otra que se ajusta en cada turno.